|
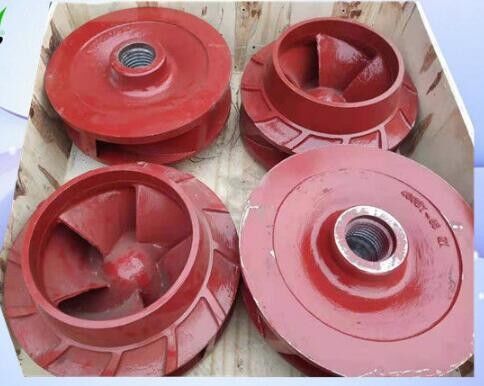
ইঞ্জিনিয়ারিং পাম্প ইমপেলার ভাল আনুগত্য এবং নমন শিল্প প্রতিরোধের
| উৎপত্তি স্থল | চীন |
| পরিচিতিমুলক নাম | horizontal-slurrypump.com |
| সাক্ষ্যদান | ISO |
| মডেল নম্বার | OEM |
স্লারি পাম্পের খুচরা যন্ত্রাংশ
,শিল্প পাম্পের যন্ত্রাংশ
400DT-A65 FGD ইঞ্জিনিয়ারিং পাম্প ইমপেলার,ভাল আঠালো এবং বাঁক প্রতিরোধের
400DT-A65 এর জন্য ইমপেলার
- আমাকে স্ট্যান্ডার্ড কোড বলুন না. আমরা আপনাকে অবিলম্বে মূল্য উদ্ধৃত করতে পারেন.
ইম্পেলারটি A49/A05 বা ডুপ্লেক্স স্টেইনলেস স্টিলের তৈরি, ভাল পরিধান প্রতিরোধের এবং অ্যাসিড প্রতিরোধের সাথে।
ধোঁয়াশা গ্যাস প্রচুর ধুলো ধারণ করে, এবং ক্ষয়কারী মাধ্যমের কর্মের অধীনে, প্রকৃত পরিধানের পরিস্থিতি আরও সুস্পষ্ট হতে পারে। 400DT -A65 impeller ক্ষয় প্রতিরোধের এবং পরিধান প্রতিরোধের আছে,এবং সেবা জীবন দীর্ঘ হয়.
সুবিধা
1, একটি নির্দিষ্ট নমন প্রতিরোধের আছে
2, ভাল আঠালো আছে
3. জটিল রাসায়নিক অবস্থার অধীনে অ্যান্টি-জারা প্রয়োজনীয়তা পূরণ
ইম্পেলার মেরামত পদ্ধতি
1তামার তারের মেরামত পদ্ধতি
পিনহোল আকৃতির cavitation জন্য, যতদিন গর্ত একটি টুকরা মধ্যে সংযুক্ত করা হয় না, পিনহোল একটি তামার তারের সঙ্গে punched করা যেতে পারে, এবং trowel smear ব্যবহার করা যেতে পারে। প্রক্রিয়াজাতকরণের আগে,ব্লেডের পৃষ্ঠটি মরিচা এবং ময়লা থেকে পরিষ্কার করা উচিত, তারপর ছিদ্রের মধ্যে অক্সিজেন অক্সিজেন-এসিটিলিন শিখা সঙ্গে দূরে উড়িয়ে দেওয়া উচিত, এবং তারপর তামা তারের উপযুক্ত বেধ গর্ত মধ্যে ভরাট করা হয়,এবং তামার একটি ধারালো হ্যামার দিয়ে ট্যাপ করা হয়. তারটি গর্তের মধ্যে চাপিয়ে দেওয়া হয় এবং একটি ফাইল দিয়ে সমতল করা হয়।
2গ্যাস ওয়েল্ডিং মেরামত পদ্ধতি
ইম্পেলারটি একটি কাঠের কয়লা আগুনে রাখা হয় এবং 400-500 ডিগ্রি সেলসিয়াসে গরম করা হয়। টিনটি মেরামত করা জয়েন্টের কাছে ঝুলানো হয়,এবং তারপরে ব্রোঞ্জের ফিলামেন্টটি অক্সিজেন-এসিটিলিন শিখা দিয়ে মেরামত করার জন্য গ্রুভ বা গর্তে গলে যায়. ঢালাইয়ের পরে, কাঠকয়লা আগুন অপসারণ করা হয়, এবং অ্যাজবেস্টস অপসারণ করা হয়। ব্লেডগুলি ক্র্যাকিং এড়ানোর জন্য ধীরে ধীরে শীতল করার অনুমতি দেওয়ার জন্য বোর্ডটি বিচ্ছিন্নতার সাথে আচ্ছাদিত করা হয়। ঢালাইয়ের পরে, বোর্ডটি ধীরে ধীরে ঠান্ডা হয়ে যায়।মূল কনট্যুর অনুযায়ী মেশিনিং শেষ করতে ড্রিলিং টুল ব্যবহার করা হয়.
3ইপোক্সি রজন মেরামত পদ্ধতি
মিশ্রণের অনুপাত এবং ক্রমানুসারে, একটি গ্লাসের পাত্রে উপযুক্ত পরিমাণে ইপোক্সি রজন, ইথিলিনডায়ামিন, ডিউটাইল ফাটালেট এবং অ্যাসেটোন নিন এবং ভালভাবে মিশ্রিত করুন।মিশ্রণের সময় আঠালো এর সান্দ্রতা মনোযোগ দিতে, এবং যথাযথ পরিমাণে অ্যাসিটোন যোগ করুন। প্রস্তুত ইপোক্সি রজন 20-30 মিনিটের মধ্যে ব্যবহার করা হয়। ইপোক্সি রজনটি তুলতে একটি উলের ব্রাশ ব্যবহার করুন,ব্লেডের পৃষ্ঠকে ফোস্কা এবং ছিদ্র দিয়ে ব্রাশ করুন. ব্রাশ করার সময়, একটি ধারালো শঙ্কু ব্যবহার করে ধীরে ধীরে pores মাঝখানে blisters এবং বুদবুদ আউট squeeze. যতটা সম্ভব প্রয়োগ করুন এবং একটি scraper সঙ্গে সাবধানে scrape. realইপোক্সি রজন 1-2 ঘন্টা জন্য নিরাময় করা হয় পরে, এটি ২ থেকে ৩ বার আবার ব্রাশ করুন। ব্রাশটি একবার প্রয়োগ করার সময়, ব্লেডের পৃষ্ঠটি মসৃণ এবং মসৃণ করে তোলার বিষয়টি নিশ্চিত করুন। পেইন্টিং শেষ হওয়ার পরে, আপনি এটিকে একটি নতুন ব্রাশের সাথে মিশ্রিত করতে পারেন।ইম্পেলারটি ২০-৩০ ডিগ্রি সেলসিয়াস এবং অপেক্ষাকৃত কম আপেক্ষিক আর্দ্রতার পরিবেশে স্থাপন করা হয়, এবং ধীরে ধীরে 48 ঘন্টা ধরে বজায় রাখা হয়। ইপোক্সি রজন সম্পূর্ণরূপে নিরাময় করার পরে, ইম্পেলারটির কনট্যুর এবং পৃষ্ঠের স্তরের উপর প্রসারিত একটি ফাইল বা একটি স্যান্ডার দিয়ে ট্রিম করা হয়।
4ত্বরিত ইস্পাত মেরামতের পদ্ধতি
দ্রুত গঠিত ইস্পাত শক্ত করার আগে একটি সিমেন্টের মতো আঠালো মেরামতের এজেন্ট। এটি উচ্চ শক্তি, উচ্চ কঠোরতা, শক্ত করার পরে কোনও সংকোচন এবং কোনও মরিচা নেই। এটি ছিদ্র, ফাটল, ফোস্কা পূরণের জন্য উপযুক্ত,ইত্যাদি ইস্পাত, লোহা এবং অন্যান্য ধাতব উপকরণ। একটি শক্তিশালী আঠালো প্রভাব সঙ্গে মেরামত। মেরামত করার আগে, মেরামত এলাকা কাছাকাছি রুক্ষ মরিচা এবং ময়লা পরিষ্কার এবং এটি রুক্ষ।দ্রুত ফর্ম ইস্পাত প্লাস্টিক টিউব মধ্যে colloid বের করা হয়, এবং জেলের কোর এবং বাইরের ত্বকের দুটি ভিন্ন রঙের উপকরণগুলি দ্রুত এবং সম্পূর্ণরূপে এক রঙে (প্রায় 1 থেকে 2 মিনিট) গরম উত্পাদন এবং নরমতা অর্জনের জন্য ভেঙে ফেলা হয়।কলয়েডাল স্টিলের কলয়েডকে শক্ত করার আগে, এটি মেরামতের জায়গায় দৃঢ়ভাবে সংযুক্ত থাকে,এবং কলোইডের শক্তীকরণ প্রক্রিয়া চলাকালীন একাধিকবার শক্তি (হাত বা সরঞ্জাম) দিয়ে কম্প্যাক্ট করা হয় যাতে ব্লেডের সাথে আঠালোটির আঠালোতা বৃদ্ধি পায়ফিউজযোগ্য ইস্পাত শক্ত হয়ে গেলে, এটি একটি ফাইল দিয়ে সমতল করা হয়।
5, পৃষ্ঠের মেরামতের পদ্ধতি
পৃষ্ঠের আগে, একটি গ্রাইন্ডার সঙ্গে cavitation অংশ গ্রিল, এবং উজ্জ্বল ধাতু শরীর উন্মুক্ত না হওয়া পর্যন্ত মরিচা এবং ধ্বংসাবশেষ থেকে পৃষ্ঠ পরিষ্কার,যাতে পৃষ্ঠ স্তর এবং ফলক আরো দৃঢ়ভাবে একত্রিত করা হয়. পরিষ্কার করার পরে, ইম্পেলারটি প্রাক গরম করার জন্য একটি কাঠকয়লা আগুনে রাখা হয়। ব্লেড উপাদান হিসাবে একই ইলেক্ট্রোড বা স্টেইনলেস স্টিল ইলেক্ট্রোড ব্যবহার করুন, peeling ছাড়া, ক্ষতি, শুষ্ক রাখা,আর্দ্রতা অপসারণ, যাতে সোল্ডারে বায়ু গর্ত এড়ানো যায়। যখন পৃষ্ঠতল করা হয়, তখন ওভার-ট্রিপ সোল্ডার গ্রহণ করা প্রয়োজন, অথবা স্তরিত ক্রস-সোল্ডার গ্রহণ করা যেতে পারে,এবং ঝালাই পরিমাণ প্রতিটি সময় কম হওয়া উচিত তাপ দ্বারা ব্লেড থেকে ঘনীভূত এবং চাপ বিকৃতি কারণ প্রতিরোধ. মেরামত ldালাইয়ের পরে, ব্লেডটি একটি স্যান্ডার দিয়ে ট্রিম করা হয়। মেরামত করা ইম্পেলারকে একটি স্ট্যাটিক ভারসাম্য পরীক্ষার শিকার হতে হবে। উচ্চ গতিতে ইম্পেলারকে ঘোরানো থেকে বিরত রাখতে,জলের পাম্পকে কম্পিত করার জন্য অতিরিক্ত ওজনের ভারসাম্যহীনতার কারণে সেন্ট্রিফুগাল ফোর্স তৈরি হয়.
স্লারি পাম্পের কাঠামো
| না, না। | নাম | উপাদান |
| 1 | ইম্পেলার | উচ্চ ক্রোম খাদ |
| প্রাকৃতিক কাঁচা | ||
| 2 | ভলুট কেসিং | উচ্চ ক্রোম খাদ |
| 3 | সামনের লাইনার প্লেট | উচ্চ ক্রোম খাদ |
| প্রাকৃতিক কাঁচা | ||
| 4 | রিয়ার লিনার প্লেট | উচ্চ ক্রোম খাদ |
| প্রাকৃতিক কাঁচা | ||
| 5 | লিনার | উচ্চ ক্রোম খাদ |
| 6 | বহিষ্কারক | উচ্চ ক্রোম খাদ |
| 7 | শ্যাফ্ট স্লিভ | ৩সিআর১৩ |
| 8 | জল-সিল রিং | উচ্চ ক্রোম খাদ |
| 9 | শ্যাফ্ট | 45# স্টীল গরম করা এবং উচ্চ তাপমাত্রা টেম্পারেটিং |
| 10 | লেয়ারিং হাউজিং | ধূসর লোহা |
| 11 | এক্সপেলার রিং | উচ্চ ক্রোম খাদ |
| প্রাকৃতিক কাঁচা | ||
| 12 | সামনের কেসিং | ধূসর লোহা অথবা নডুলার কাস্ট লোহা |
| 13 | পিছনের কেসিং | ধূসর লোহা অথবা নডুলার কাস্ট লোহা |
| 14 | বেস | ধূসর লোহা |
| 15 | সমর্থন | QT500-7 |

যে কোন সময় আমাদের সাথে যোগাযোগ করুন

