|
De Drijvende kracht Goede Adhesie en Weerstand van de techniekpomp tegen Industrieel Buigen
| Plaats van herkomst | China |
| Merknaam | horizontal-slurrypump.com |
| Certificering | ISO |
| Modelnummer | OEM |
de vervangstukken van de dunne modderpomp
,industriële pompdelen
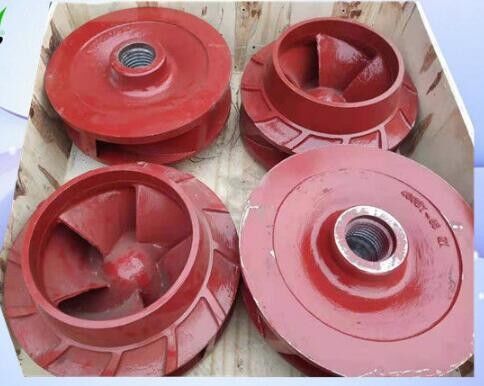
400DT-A65 FGD Engineering Pompenwaaier, Goede Hechting en Buigweerstand
Waaier voor 400DT-A65
-vertel me het standaard codenummer. we kunnen u onmiddellijk een prijsopgave geven.
De waaier is gemaakt van A49/A05 of duplex roestvrij staal met goede slijtvastheid en zuurbestendigheid.
Het rookgas bevat veel stof en onder invloed van corrosieve media kan de werkelijke slijtage duidelijker zijn. De 400DT -A65 waaier heeft corrosiebestendigheid en slijtvastheid, en de levensduur is langer.
Voordeel
1, Heeft een bepaalde buigweerstand
2, Heeft een goede hechting
3. Voldoet aan de anticorrosie-eisen onder complexe chemische omstandigheden
Reparatiemethode voor waaier
1, koperdraad reparatiemethode
Voor gaatjesvormige cavitatie, zolang de gaten niet met elkaar verbonden zijn, kan het gaatje worden geperforeerd met een koperdraad en kan de troffel worden gebruikt om te smeren. Voor de bewerking moet het oppervlak van de schoep worden gereinigd met roest en vuil, vervolgens moet de zuurstof in de poriën worden weggeblazen met de zuurstof-acetyleenvlam, en vervolgens wordt de juiste dikte van de koperdraad in het gat gevuld en wordt het koper met een puntige hamer getikt. De draad wordt in het gat geperst en platgedrukt met een vijl.
2, gaslasonderhoudsmethode
De waaier wordt op een houtskoolvuur geplaatst en verwarmd tot 400-500 °C. Het tin wordt aan de gerepareerde verbinding gehangen en vervolgens wordt de messingdraad in de groef of het gat dat moet worden gerepareerd, gesmolten met een zuurstof-acetyleenvlam. Na het lassen wordt het houtskoolvuur verwijderd en wordt asbest verwijderd. De plaat is bedekt met isolatie om de schoepen langzaam te laten afkoelen om scheuren te voorkomen. Na het lassen wordt het boorgereedschap gebruikt om de bewerking af te werken volgens de oorspronkelijke contour.
3, epoxyhars reparatiemethode
Neem, afhankelijk van de mengverhouding en volgorde, een geschikte hoeveelheid epoxyhars, ethylenediamine, dibutylftalaat en aceton in een glaswerk en meng goed. Let op de viscositeit van de lijm bij het mengen en voeg de hoeveelheid aceton in een geschikte hoeveelheid toe. De bereide epoxyhars is binnen 20-30 minuten opgebruikt. Gebruik een wollen borstel om de epoxyhars op te pakken, borstel het oppervlak van de schoep met de blaren en poriën. Gebruik bij het borstelen een scherpe kegel om de blaren en de bellen in het midden van de poriën voorzichtig uit te persen. Breng zoveel mogelijk aan en schraap voorzichtig met een schraper. echt. Nadat de epoxyhars 1-2 uur is uitgehard, borstel deze dan nog 2 tot 3 keer. Zorg er bij het aanbrengen van de borstel voor dat het oppervlak van de schoep glad en glad is. Nadat het schilderen is voltooid, wordt de waaier in een omgeving van 20-30 °C en een relatief lage relatieve vochtigheid geplaatst en wordt deze langzaam 48 uur gehandhaafd. Nadat de epoxyhars volledig is uitgehard, worden de contour van de waaier en de uitsteeksels op de oppervlaktelaag bijgesneden met een vijl of een schuurmachine.
4, versnelde staalreparatiemethode
Snel gevormd staal is een cementachtige lijmreparatieagent voor het uitharden. Het heeft een hoge sterkte, hoge hardheid, geen krimp en geen roest na het uitharden. Het is geschikt voor het vullen van poriën, scheuren, blaren, enz. in staal, ijzer en andere metalen materialen. Gerepareerd met een sterk hechteffect. Reinig voor het repareren de ruwe roest en het vuil rond het gerepareerde gebied en maak het ruw. De colloïde in de plastic buis van het snelvormende staal wordt eruit gehaald en de materialen van de twee verschillende kleuren van de kern en de buitenhuid van de gel worden snel en volledig tot één kleur (ongeveer 1 tot 2 minuten) verpletterd om warmteontwikkeling en zachtheid te bereiken. Voordat de colloïdale staalcolloïde moet worden gestold, wordt deze stevig aan de reparatieplaats gehecht en wordt deze tijdens het stolproces van de colloïde meerdere keren met kracht (hand of gereedschap) samengedrukt om de hechting van de lijm aan de schoep te verbeteren. Nadat het smeltbare staal is uitgehard, wordt het platgemaakt met een vijl.
5, oppervlaktebehandelingsreparatiemethode
Maal voor het oppervlaktebehandelen het cavitatiegedeelte met een slijpmachine en reinig het oppervlak van de roest en het vuil totdat het heldere metalen lichaam wordt blootgelegd, zodat de oppervlaktebehandelingslaag en de schoep steviger worden gecombineerd. Na het reinigen wordt de waaier in een houtskoolvuur geplaatst om voor te verwarmen. Gebruik dezelfde elektrode of roestvrijstalen elektrode als het schoepmateriaal, zonder te pellen, te beschadigen, droog te houden, vocht te verwijderen, om luchtgaten in de las te voorkomen. Bij het oppervlaktebehandelen is het noodzakelijk om rondgaand lassen toe te passen, of gelaagd kruislassen kan worden toegepast, en de hoeveelheid lassen moet elke keer minder zijn om te voorkomen dat de schoep door hitte wordt geconcentreerd en stressvervorming veroorzaakt. Na reparatielassen wordt de schoep bijgesneden met een schuurmachine. De gerepareerde waaier moet worden onderworpen aan een statische balanstest. Om te voorkomen dat de waaier met een hoge snelheid draait, wordt de centrifugaalkracht gegenereerd als gevolg van de onbalans van het extra gewicht om de waterpomp te laten trillen.
Structuur van slurrypomp
| Nr. | Naam | Materiaal |
| 1 | Waaier | Hoogchroomlegering |
| Natuurlijk rubber | ||
| 2 | Spiraalvormige behuizing | Hoogchroomlegering |
| 3 | Voorste voeringplaat | Hoogchroomlegering |
| Natuurlijk rubber | ||
| 4 | Achterste voeringplaat | Hoogchroomlegering |
| Natuurlijk rubber | ||
| 5 | Voering | Hoogchroomlegering |
| 6 | Uitwerper | Hoogchroomlegering |
| 7 | Assleeve | 3Cr13 |
| 8 | Waterafdichtingsring | Hoogchroomlegering |
| 9 | As | 45# staal afschrikken en hoge temperatuur temperen |
| 10 | Lagerhuis | Gietijzer |
| 11 | Uitwerperring | Hoogchroomlegering |
| Natuurlijk rubber | ||
| 12 | Voorste behuizing | Gietijzer of Nodulair gietijzer |
| 13 | Achterste behuizing | Gietijzer of Nodulair gietijzer |
| 14 | Basis | Gietijzer |
| 15 | Ondersteuning | QT500-7 |

Neem op elk moment contact met ons op.

