|
Technik die Pumpen-Antreiber-gute Adhäsion und Biegefestigkeit industriell
| Herkunftsort | China |
| Markenname | horizontal-slurrypump.com |
| Zertifizierung | ISO |
| Modellnummer | OEM |
Ersatzteile der Schlammpumpe
,industrielle Pumpenteile
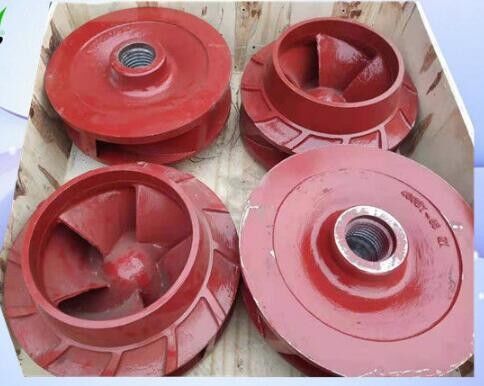
400DT-A65 FGD Ingenieurspumpen-Impeller, gute Haftung und Biegebeständigkeit
Impeller für 400DT-A65
- Sagen Sie mir den Standardcode. Nein. Wir können Ihnen sofort den Preis nennen.
Der Drehgeber besteht aus A49/A05 oder Duplex-Edelstahl mit guter Verschleißfestigkeit und Säurebeständigkeit.
Das Rauchgas enthält eine Menge Staub, und unter der Wirkung von ätzendem Medium kann die tatsächliche Verschleißsituation offensichtlicher sein.und die Lebensdauer ist länger.
Vorteil
1, hat eine gewisse Biegefestigkeit
2, hat eine gute Haftung
3. Die Anforderungen an die Korrosionssicherheit unter komplexen chemischen Bedingungen erfüllen
Reparaturmethode für den Triebwerk
1,Bachdrahtreparaturmethode
Bei der Nadelloch-Kavitation kann das Nadelloch mit einem Kupferdraht durchbohrt und mit der Klappe geschmiert werden, solange die Löcher nicht zu einem Stück zusammengeschlossen sind.Die Oberfläche der Klinge sollte von Rost und Schmutz gereinigt werden, dann soll der Sauerstoff in den Poren mit der Sauerstoff-Acetylen-Flamme weggeblasen werden, und dann wird die entsprechende Dicke des Kupferdrahtes in das Loch gefüllt,und das Kupfer wird mit einem spitzen Hammer geschlagenDer Draht wird in das Loch gepresst und mit einer Filze abgeflacht.
2,Gasschweißreparaturmethode
Der Drehgeber wird auf ein Holzkohlefeuer gelegt und auf 400 bis 500 °C erhitzt.und dann wird das Messingfilament in die Rille oder das Loch geschmolzen, um es mit einer Sauerstoff-Acetylenflamme zu reparierenNach dem Schweißen wird das Holzkohlefeuer entfernt und der Asbest entfernt. Das Brett wird mit Isolierung bedeckt, damit die Klingen langsam abkühlen, um Risse zu vermeiden.Das Bohrwerkzeug wird verwendet, um die Bearbeitung nach der ursprünglichen Kontur abzuschließen..
3,Epoxidharz-Reparaturmethode
Entsprechend dem Mischverhältnis und der Reihenfolge nehmen Sie in einem Glasgefäß eine angemessene Menge Epoxidharz, Ethylendiamin, Dibutylphthalat und Aceton und mischen sie gut.Achten Sie beim Mischen auf die Viskosität des KlebstoffsDie vorbereitete Epoxidharze wird innerhalb von 20-30 Minuten aufgebraucht.die Oberfläche der Klinge mit den Blasen und Poren bürstenBei dem Bürsten müssen Sie mit einem scharfen Kegel die Blasen und Blasen in der Mitte der Poren sanft herausquetschen.Nachdem das Epoxidharz für 1-2 Stunden gehärtet wurdeWenn Sie den Pinsel einmal auftragen, achten Sie darauf, dass die Oberfläche der Klinge glatt und glatt ist.Der Drehkreislauf wird in eine Umgebung von 20-30 °C und einer relativ niedrigen relativen Luftfeuchtigkeit gebracht.Nach der vollständigen Verhärtung des Epoxidharzes werden die Kontur des Rädels und die Vorsprünge auf der Oberflächenschicht mit einer Filiale oder einem Schleifgerät geschnitten.
4Beschleunigte Stahlreparaturmethode
Schnellgeformtes Stahl ist ein zementähnliches Klebstoff, das vor der Härtung repariert. Es hat eine hohe Festigkeit, hohe Härte, keine Schrumpfung und keinen Rost nach der Härtung. Es eignet sich zum Füllen von Poren, Rissen, Blasen,Vor der Reparatur reinigen Sie den rohen Rost und den Schmutz um den reparierten Bereich herum und zerbrechen Sie ihn.Das Kolloid im Kunststoffrohr des Schnellstahls wird entfernt, und die Materialien der beiden verschiedenen Farben des Kerns und der Außenhaut des Gels werden schnell und vollständig in eine Farbe (ca. 1 bis 2 min) zerdrückt, um Wärme zu erzeugen und Weichheit zu erreichen.Vor der Verhärtung des Kolloidstahls, ist fest an der Reparaturstelle befestigt,und wird während des Verfestigungsprozesses des Kolloids mehrfach mit Gewalt (Hand oder Werkzeug) verdichtet, um die Haftung des Klebstoffs an der Klinge zu erhöhenNach der Verhärtung des Schmelzstahls wird er mit einer Filze abgeflacht.
5,Überflächenreparaturmethode
Vor der Oberfläche schleifen Sie den Kavitationsteil mit einem Schleifmaschinen und reinigen Sie die Oberfläche von Rost und Trümmern, bis der helle Metallkörper freigelegt ist.so dass die Oberflächenschicht und die Klinge sind fester kombiniert. Nach der Reinigung wird der Drehreifen zum Vorwärmen in ein Holzkohlefeuer gelegt. Verwenden Sie die gleiche Elektrode oder Edelstahlelektrode wie das Blattmaterial, ohne Abschälen, Beschädigung, trocken halten,Feuchtigkeit entfernenBei der Oberflächenbearbeitung ist ein Rundschweiß oder ein Schichtschweiß zu verwenden.und die Schweißmenge sollte jederzeit geringer sein, um zu verhindern, dass die Klinge durch Hitze konzentriert und Spannungsdeformation verursacht wird. Nach dem Reparaturschweißen wird die Klinge mit einem Schleifgerät geschnitten. Der reparierte Drehräder muss einer statischen Balanceprüfung unterzogen werden.Die Zentrifugalkraft entsteht durch das Ungleichgewicht des zusätzlichen Gewichts, wodurch die Wasserpumpe vibriert..
Struktur der Schlammpumpe
| - Nein. Ich weiß nicht. | Name | Material |
| 1 | Schleuderer | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| Naturkautschuk | ||
| 2 | Volute-Hülle | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| 3 | Vorderabdeckung | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| Naturkautschuk | ||
| 4 | Hinterseite | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| Naturkautschuk | ||
| 5 | Auskleidung | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| 6 | Auswärter | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| 7 | Schachthülle | 3Cr13 |
| 8 | Wasserdichtungsring | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| 9 | Schacht | 45# Stahlschmelzen und Hochtemperaturgehärten |
| 10 | Lagergehäuse | Graue Eisen |
| 11 | Expellerring | mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% |
| Naturkautschuk | ||
| 12 | Vordere Gehäuse | mit einer Breite von nicht mehr als 15 mm |
| 13 | Hinterhülle | mit einer Breite von nicht mehr als 15 mm |
| 14 | Basis | Graue Eisen |
| 15 | Unterstützung | QT500-7 |

Kontaktieren Sie uns jederzeit

