|
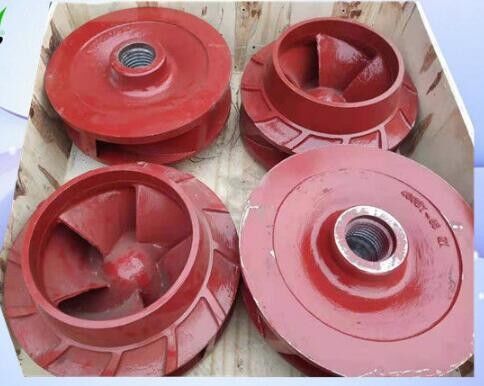
Mühendislik Pompa Çarkı İyi Yapışma ve Eğilme Endüstrisine Direnç
| Menşe yeri | Çin |
| Marka adı | horizontal-slurrypump.com |
| Sertifika | ISO |
| Model numarası | OEM |
Çamur pompasının yedek parçaları
,endüstriyel pompa parçaları
400DT-A65 FGD Mühendislik Pompa İndirici, İyi Yapışkanlık ve Eğime Direnci
400DT-A65 için itici
- Bana standart kodu söyle. - Hayır. Hemen fiyatı verebiliriz.
Sürücü, iyi aşınma direnci ve asit direnci olan A49/A05 veya dupleks paslanmaz çelikten yapılmıştır.
Duman gazı çok fazla toz içerir ve koroziv ortamın etkisi altında, gerçek aşınma durumu daha belirgin olabilir.ve hizmet ömrü daha uzun.
Avantaj
1Belirli bir bükme direnci vardır.
2, İyi bir yapışkanlığa sahiptir
3Karmaşık kimyasal koşullar altında korozyona karşı gereksinimleri karşılamak
Sürücü tamir yöntemi
1Bakır tel onarım yöntemi
İğne deliği şeklindeki kavitasyon için, delikler bir parçaya bağlanmadığı sürece, iğne deliği bakır bir telle delinebilir ve kafesle yağlanabilir. İşlemden önce,bıçağın yüzeyi pas ve kirle temizlenmelidir, daha sonra gözeneklerdeki oksijen oksijen-asetilen alevi ile üflenmeli ve daha sonra uygun kalınlıkta bakır tel deliğe doldurulur,Ve bakır bir çekiçle vurulur.Tel sıkılır ve deliğe sıkılır ve bir dosya ile düzlenir.
2Gaz kaynak onarım yöntemi
Dönüştürücü bir kömür ateşi üzerine yerleştirilir ve 400-500 ° C'ye kadar ısıtılır.ve daha sonra bakır filament bir oksijen-asetilen alevi ile onarmak için oluk veya delik içine erimişKaynaktan sonra, kömür ateşi çıkarılır ve asbest çıkarılır. Kaynak, çatlamadan kaçınmak için bıçakların yavaşça soğumasına izin vermek için yalıtımla kaplanır.Borlama aracı, orijinal konturuna göre işleme bitirilmesi için kullanılır..
3,epoksi reçine onarım yöntemi
Karıştırma oranına ve sırasına göre, uygun miktarda epoksi reçine, etilendiamin, dibutil ftalat ve aseton bir cam kapta alın ve iyice karıştırın.Karıştırırken yapışkanın viskozluğuna dikkat edin, ve uygun miktarda aseton ekleyin. Hazırlanmış epoksit reçine 20-30 dakika içinde kullanılır.Bıçak yüzeyini kabarcıklar ve gözeneklerle fırçalayın.Fırçalama sırasında keskin bir konuyla gözeneklerin ortasındaki kabarcıkları ve kabarcıkları hafifçe sıkın. Mümkün olduğunca fazla uygulayın ve hafifçe bir kazıkla kazın.Epoxy reçine 1-2 saat boyunca sertleştirildikten sonraBir kez fırça kullanırken, bıçağın yüzeyinin pürüzsüz ve pürüzsüz olmasını sağlayın.Döner 20-30 ° C ve nispeten düşük nispeten nemli bir ortamda yerleştirilirEpoxy reçine tamamen kalınlaştıktan sonra, döngünün konturu ve yüzey katmanındaki çıkıntı bir dosya veya bir cilalayıcıyla kesilir.
4Hızlı çelik onarım yöntemi
Hızlı şekillenen çelik, sertleştirmeden önce çimento benzeri bir yapışkan onarım ajanıdır. Yüksek dayanıklılığa, yüksek sertliğe, sıkışmaya ve paslanmaya sahiptir. Gözenekleri, çatlakları, kabarcıkları doldurmak için uygundur.,Temizleme yapmadan önce, onarılan alanın etrafındaki kaba pas ve kirleri temizleyin ve kaba hale getirin.Hızlı form çelik plastik tüpündeki kolloid çıkarılır, ve çekirdeğin ve jelin dış cildinin iki farklı rengindeki malzemeler, ısı üretimi ve yumuşaklığı elde etmek için hızlı ve tamamen tek bir renge (yaklaşık 1 ila 2 dakika) kırılır.Kolloidal çelik kolloid katılaştırılmadan önce, tamir yerine sıkıca yapıştırılır,Kolloid'in katılaşması sürecinde, yapışkanın bıçağa yapışmasını artırmak için kuvvetle (el veya alet) birden fazla kez sıkıştırılırFüzyonlu çelik sertleştirildikten sonra, bir dosya ile düzlenir.
5Yüzey onarım yöntemi
Yüzeye çıkmadan önce, kavitasyon kısmını bir öğütücüyle öğütün ve parlak metal gövdesi ortaya çıkana kadar yüzeyi pas ve enkazdan temizleyin.böylece yüzey katmanı ve bıçak daha sıkı birleştirilmiştir. Temizlikten sonra, döngü önceden ısıtmak için bir kömür ateşi yerleştirilir. Kılıç malzemesi ile aynı elektrot veya paslanmaz çelik elektrot kullanın, soyulmadan, hasar almadan, kuru tutun,Nemden kurtulmakSaldırımda hava deliklerinin önlenmesi için, yüzeye çıkardığında, dönük kaynak kullanılması gerekir veya katmanlı çapraz kaynak kullanılabilir.ve kaynak miktarı, bıçağın ısı ile yoğunlaşmasını ve gerginlik deformasyonuna neden olmasını önlemek için her seferinde daha az olmalıdırTamir kaynaktan sonra bıçak bir cilalayıcıyla kesilir. Tamir edilen döngü statik dengeleme testine maruz bırakılır. Döngünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için, döngücünün yüksek hızda dönmesini önlemek için,Merkezkaç kuvveti, su pompasının titreşmesine neden olan ek ağırlığın dengesizliği nedeniyle üretilir..
Çamur pompasının yapısı
| - Hayır, hayır. | Adı | Malzeme |
| 1 | İndirici | Yüksek krom alaşımı |
| Doğal kauçuk | ||
| 2 | Volute kabuğu | Yüksek krom alaşımı |
| 3 | Ön kaplama plağı | Yüksek krom alaşımı |
| Doğal kauçuk | ||
| 4 | Arka kaplama plakaları | Yüksek krom alaşımı |
| Doğal kauçuk | ||
| 5 | Döşeme | Yüksek krom alaşımı |
| 6 | Sürücü | Yüksek krom alaşımı |
| 7 | Çapa kapağı | 3Cr13 |
| 8 | Su mühürlü yüzük | Yüksek krom alaşımı |
| 9 | Şaktı | 45# çelik söndürme ve yüksek sıcaklıkta ısıtma |
| 10 | Taşıyıcı koruma | Gri Demir |
| 11 | Çıkartma yüzüğü | Yüksek krom alaşımı |
| Doğal kauçuk | ||
| 12 | Ön kabuk | Gri demir veya Düğümlü dökme demir |
| 13 | Arka kapak | Gri demir veya Düğümlü dökme demir |
| 14 | Temel | Gri Demir |
| 15 | Destek | QT500-7 |

Herhangi bir zamanda bizimle iletişime geçin

