|
Organizzazione industriale di adesione e di resistenza alla flessione della ventola della pompa di buon
| Luogo di origine | Cina |
| Marca | horizontal-slurrypump.com |
| Certificazione | ISO |
| Numero di modello | OEM |
pezzi di ricambio della pompa dei residui
,parti industriali della pompa
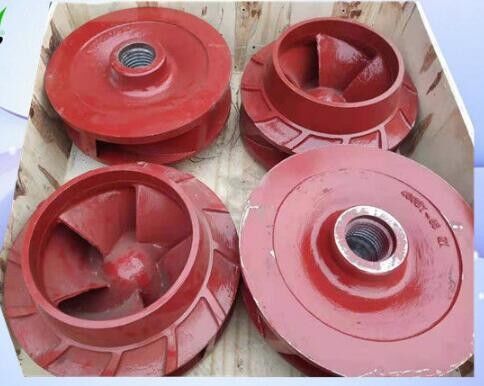
400DT-A65 FGD Impeller di pompa di ingegneria, buona adesione e resistenza alla piegatura
Impeller per 400DT-A65
- Dimmi il codice standard. - No.
La girante è realizzata in acciaio inossidabile A49/A05 o duplex con buona resistenza all'usura e resistenza agli acidi.
Il gas di combustione contiene molta polvere e sotto l'azione di un mezzo corrosivo, la situazione di usura può essere più evidente.e la durata di vita è più lunga.
Vantaggi
1, ha una certa resistenza alla piegatura
2, ha una buona adesione
3. Risponde ai requisiti di anticorrosione in condizioni chimiche complesse
Metodo di riparazione dell'impeller
1Metodo di riparazione del filo di rame
Per la cavitazione a forma di buco, purché i buchi non siano collegati in un pezzo, il buco può essere perforato con un filo di rame e la paletta può essere utilizzata per smaltire.la superficie della lama deve essere pulita dalla ruggine e dalla sporcizia, quindi l'ossigeno nei pori deve essere soffiato via con la fiamma di ossigeno-acetilene, e quindi lo spessore appropriato del filo di rame viene riempito nel foro,e il rame viene colpito con un martello appuntitoIl filo viene schiacciato e schiacciato nel buco e appiattito con un file.
2Metodo di riparazione della saldatura a gas
L'impellatore viene posto su un fuoco di carbone e riscaldato a 400-500 °C. Lo stagno viene appeso al giunto riparato,e poi il filamento di ottone viene fuso nella scanalatura o nel foro da riparare con una fiamma di ossigeno-acetileneDopo la saldatura, il fuoco di carbone viene rimosso e l'amianto viene rimosso.l'utensile di foratura viene utilizzato per terminare l'elaborazione secondo il contorno originale.
3Metodo di riparazione della resina epossidica
In base al rapporto e all'ordine di miscelazione, prendere una quantità adeguata di resina epossidica, etilendiammina, ftalato di dibutile e acetone in un contenitore di vetro e mescolare bene.Prestare attenzione alla viscosità dell'adesivo durante la miscelazioneLa resina epossidica preparata viene utilizzata entro 20-30 minuti.spazzolare la superficie della lama con le vesciche e i pori. Quando si spazzola, utilizzare un cono affilato per spremere delicatamente le vesciche e le bolle nel mezzo dei pori. applicare il più possibile e raschiare delicatamente con un raschietto. reale.Dopo che la resina epossidica è stata curata per 1-2 ore, spazzola di nuovo per 2 o 3 volte. Quando si applica il pennello una volta, assicurarsi che la superficie della lama sia liscia e liscia.la girante è collocata in un ambiente di 20-30 °C e di relativamente bassa umidità relativaDopo che la resina epossidica è stata completamente curata, il contorno della girante e la protrusione sullo strato superficiale vengono tagliati con un file o una levigatrice.
4Metodo di riparazione accelerata dell'acciaio
L'acciaio a forma rapida è un adesivo simile al cemento che consente di riparare le porosità, le crepe e le vesciche.,Prima di riparare, pulisci la ruggine e lo sporco intorno all'area riparata e ruggila.Il colloide nel tubo di plastica dell'acciaio a forma rapida viene estratto, e i materiali dei due colori diversi del nucleo e della pelle esterna del gel vengono rapidamente e completamente schiacciati in un solo colore (circa 1-2 min) per ottenere la generazione di calore e la morbidezza.Prima di solidificare il colloide di acciaio colloidale, è saldamente attaccato al punto di riparazione,e viene compattato con forza (mano o utensile) più volte durante il processo di solidificazione del colloide per migliorare l'adesione dell'adesivo alla lamaDopo che l'acciaio fusibile è indurito, viene appiattito con un file.
5Metodo di riparazione delle superfici
Prima di riempire la superficie, macinare la parte di cavitazione con una macina, e pulire la superficie della ruggine e dei detriti fino a quando il corpo metallico luminoso è esposto,in modo che lo strato di superficie e la lama sono più saldamente combinati. Dopo la pulizia, l'impeller viene posto in un fuoco di carbone per il riscaldamento.togliere l'umidità, in modo da evitare buchi d'aria nella saldatura.e la quantità di saldatura deve essere minore in ogni momento per evitare che la lama venga concentrata dal calore e causando deformazioni da sollecitazione. dopo la saldatura di riparazione, la lama viene tagliata con una levigatrice. La girante riparata deve essere sottoposta a una prova di equilibrio statico.la forza centrifuga è generata a causa dello squilibrio del peso aggiuntivo per far vibrare la pompa dell'acqua.
Struttura della pompa di scarico
| - No, no, no, no. | Nome | Materiale |
| 1 | Impeller | Leghe di cromo |
| Gomma naturale | ||
| 2 | Casco di Volute | Leghe di cromo |
| 3 | Placca del rivestimento anteriore | Leghe di cromo |
| Gomma naturale | ||
| 4 | Piastra di rivestimento posteriore | Leghe di cromo |
| Gomma naturale | ||
| 5 | Involucro | Leghe di cromo |
| 6 | Espulsione | Leghe di cromo |
| 7 | Scaffale dell'albero | 3Cr13 |
| 8 | Anello di tenuta ad acqua | Leghe di cromo |
| 9 | Fabbricazione | 45# caldazione dell'acciaio e temperazione ad alta temperatura |
| 10 | Casco per cuscinetti | Ferro grigio |
| 11 | Anello di espulsione | Leghe di cromo |
| Gomma naturale | ||
| 12 | Casco anteriore | Fabbricazione a partire da materie tessili |
| 13 | Casco posteriore | Fabbricazione a partire da materie tessili |
| 14 | Base | Ferro grigio |
| 15 | Sostegno | QT500-7 |

Contattaci in qualsiasi momento

