|
産業曲がることへのポンプ インペラーのよい付着そして抵抗を設計する
| 起源の場所 | 中国 |
| ブランド名 | horizontal-slurrypump.com |
| 証明 | ISO |
| モデル番号 | OEM |
スラリー ポンプ予備品
,産業ポンプ部品
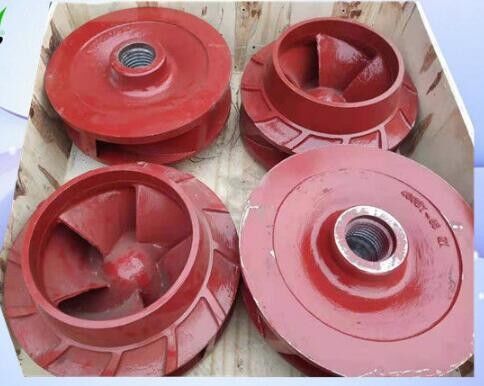
400DT-A65 FGD エンジニアリングポンプインペラ、優れた接着性と耐曲げ性
400DT-A65用インペラ
-標準コード番号をお知らせください。すぐにお見積もりいたします。
インペラは、耐摩耗性と耐酸性に優れたA49/A05または二相ステンレス鋼で作られています。
排ガスには多くの粉塵が含まれており、腐食性媒体の影響下では、摩耗の実際の状況がより顕著になる可能性があります。400DT-A65インペラは耐食性と耐摩耗性を備えており、耐用年数が長くなっています。
利点
1、ある程度の耐曲げ性がある
2、優れた接着性がある
3. 複雑な化学的条件下での耐腐食性の要件を満たす
インペラの修理方法
1、銅線修理方法
ピンホール状のキャビテーションの場合、穴が1つに繋がっていなければ、銅線で穴を開け、こてで塗ることができます。加工前に、ブレードの表面を錆や汚れで清掃し、次に酸素アセチレン炎で細孔内の酸素を吹き飛ばし、適切な厚さの銅線を穴に充填し、尖ったハンマーで銅を叩きます。ワイヤーを穴に押し込み、やすりで平らにします。
2、ガス溶接修理方法
インペラを炭火の上に置き、400〜500℃に加熱します。修理する接合部に錫を吊るし、次に酸素アセチレン炎で真鍮フィラメントを溶かして溝または穴に溶かします。溶接後、炭火を取り除き、アスベストを取り除きます。板を断熱材で覆い、ブレードがゆっくりと冷却されるようにして、ひび割れを防ぎます。溶接後、ボーリングツールを使用して、元の輪郭に従って機械加工を仕上げます。
3、エポキシ樹脂修理方法
混合比と順序に従って、適切な量のエポキシ樹脂、エチレンジアミン、フタル酸ジブチル、アセトンをガラス器具に入れ、よく混ぜます。混合時の接着剤の粘度に注意し、適切な量のアセトンを加えます。準備したエポキシ樹脂は20〜30分以内に使い切ります。ウールブラシを使用してエポキシ樹脂を拾い、ブレードの表面を水疱や細孔でブラッシングします。ブラッシングするときは、鋭い円錐を使用して水疱と細孔の中の気泡を優しく絞り出します。できるだけ塗布し、スクレーパーで優しく削ります。リアル。エポキシ樹脂が1〜2時間硬化した後、2〜3回再塗布します。ブラシを一度塗布するときは、ブレードの表面を滑らかで滑らかにしてください。塗装が完了したら、インペラを20〜30℃の環境で、比較的低い相対湿度で48時間ゆっくりと維持します。エポキシ樹脂が完全に硬化した後、インペラの輪郭と表面層の突起をやすりまたはサンダーでトリミングします。
4、加速鋼修理方法
急速成形鋼は、硬化前のセメント状の接着剤修理剤です。硬化後、高強度、高硬度、収縮なし、錆びなしです。鋼、鉄、その他の金属材料の細孔、亀裂、水疱などの充填に適しています。強力な接着効果で修理。修理する前に、修理箇所の周りの粗い錆や汚れを清掃し、粗くします。急速成形鋼のプラスチックチューブ内のコロイドを取り出し、ゲルのコアと外皮の2つの異なる色の材料をすばやく完全に1色に粉砕します(約1〜2分)して、発熱と柔らかさを実現します。コロイド鋼コロイドが固化する前に、修理場所にしっかりと付着させ、コロイドの固化プロセス中に力(手またはツール)で複数回圧縮して、ブレードへの接着剤の接着力を高めます。可融性鋼が硬化した後、やすりで平らにします。
5、表面処理修理方法
表面処理を行う前に、グラインダーでキャビテーション部分を研磨し、錆や破片の表面を明るい金属体が露出するまで清掃して、表面処理層とブレードがよりしっかりと結合するようにします。清掃後、インペラを炭火に入れて予熱します。ブレード材料と同じ電極またはステンレス鋼電極を使用し、剥離、損傷がなく、乾燥を保ち、水分を取り除き、溶接部の気孔を避けます。表面処理を行う場合は、往復溶接を採用する必要があり、または積層クロス溶接を採用することができ、各時間の溶接量は、ブレードが熱によって集中し、応力変形を引き起こすのを防ぐために少なくする必要があります。修理溶接後、ブレードをサンダーでトリミングします。修理されたインペラは、静的バランス試験を受ける必要があります。インペラが高速で回転するのを防ぐために、追加重量の不均衡により遠心力が発生し、ウォーターポンプが振動する原因となります。
スラリーポンプの構造
| No. | 名前 | 材料 |
| 1 | インペラ | 高クロム合金 |
| 天然ゴム | ||
| 2 | ボリュートケーシング | 高クロム合金 |
| 3 | フロントライナープレート | 高クロム合金 |
| 天然ゴム | ||
| 4 | リアライナープレート | 高クロム合金 |
| 天然ゴム | ||
| 5 | ライナー | 高クロム合金 |
| 6 | エクスぺラー | 高クロム合金 |
| 7 | シャフトスリーブ | 3Cr13 |
| 8 | ウォーターシールリング | 高クロム合金 |
| 9 | シャフト | 45#鋼焼入れおよび高温焼戻し |
| 10 | ベアリングハウジング | 灰口鉄 |
| 11 | エクスぺラーリング | 高クロム合金 |
| 天然ゴム | ||
| 12 | フロントケーシング | 灰口鉄または球状黒鉛鋳鉄 |
| 13 | リアケーシング | 灰口鉄または球状黒鉛鋳鉄 |
| 14 | ベース | 灰口鉄 |
| 15 | サポート | QT500-7 |


