|
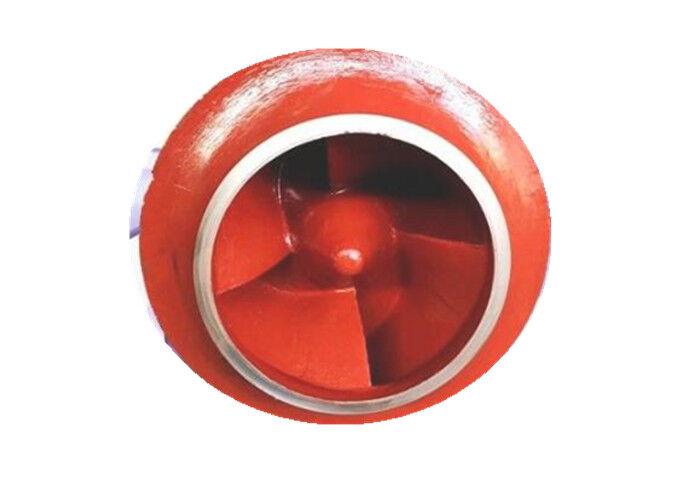
FGDの脱硫の遠心ポンプ予備品のImepeller A49の文書
| 起源の場所 | 中国 |
| ブランド名 | horizontal-slurrypump.com |
| 証明 | ISO |
| モデル番号 | OEM |
スラリー ポンプ予備品
,産業ポンプ部品
- 標準コード番号を教えて下さい. - すぐ価格を申し出ます:
- あなたの要求を教えて下さい パーツをカスタマイズできます
ポンプの部品は高クロム,ゴム,セラミック材料で作られ,使用寿命が長く,効率が高くなります.
提供 さ れる 資料:
- 高クロム鋳鉄
- 柔らかい鉄
- ステンレス・スティール
- 天然ゴム
- 特殊ゴム
- ポリウレタン
ポンプ交換部品の材料:
1) 材料:D21,G01,A05...
2) 軸材: 45#,40Cr,SS304,SS315...
3) シャフトカバー材料: 3Cr13, 4Cr13, SS304, SS316...
4) ランタンリング素材: 304, 316,PTFE,Cu...
5) ベアリング・ハウジング/ベアリング・エンドカバー材料:G01,D21...
6) 濡れた端の部品材料:A05,A07,A49,A51,A33,A61,R08,R26,R33,R38,R55,S01,S12,S21,S42S50,U01,EPDM,PU,CR
金属遠心ポンプの輪盤を修理する方法は多く,ARCポリマー複合コーティング,粉末コーティング (溶接),エポキシ樹脂コーティング,ゴムとナイロン複合コーティングの修理などがあります.ステンレス鋼のインレイもあります浮上するなどです
一般的な修理方法:
1銅線の修理方法
ピンホール形のカビテーションでは,穴が部品に繋がっていない限り,ピンホールが銅線でパンチされ,スローウェルは塗り替えに使用できます. 処理の前に,刃の表面は,腐りや汚れから清掃する必要があります.酸素アセチレン炎で穴内の酸素を吹き飛ばし,適切な厚さの銅線を穴に埋めます銅は尖ったハンマーで叩かれワイヤーは穴に絞り込み,押し込み,ファイヤーで平らにする.
2ガス溶接の修理方法
インペラーを炭火の上に置き,400〜500°Cまで熱します. 修復された関節にスチールを掛けます.そして,青銅の繊維は,酸素アセチレン炎で修復される溝や穴に溶かされます.溶接後,木炭火は取り除かれ,アスベストは取り除かれます. 溶接後,刃がクラッキングを避けるためにゆっくり冷却できるように,板は隔熱で覆われています.掘削ツールは,元の輪郭に従って加工を完了するために使用されます..
3エポキシ樹脂の修復方法
混合比率と順番に応じて,適量のエポキシ樹脂,エチレンダイアミン,ディブチルフタラート,アセトンをガラス器皿に取り,よく混ぜます.混合するときに粘着剤の粘度に注意してください準備されたエポキシ樹脂は20〜30分以内に使用されます.エポキシ樹脂を拾うために羊毛ブラシを使用します.刃の表面を泡と毛穴で刷る毛穴の真ん中の水泡と水泡を,鋭いコーンを使って,慎重に絞り出してください. できるだけ多く塗り,スクラッパーで慎重に擦りましょう.エポキシ樹脂を1〜2時間固める後ブラシを1回塗ると,刃の表面を滑らかにし,滑らかにしてください.塗装が完了した後,ロープは20〜30°Cの環境と比較的低い相対湿度に置かれますエポキシ樹脂が完全に固められた後,プロペラーの輪郭と表面層の突出は,フィールまたは砂磨機で切断されます.
4鉄鋼の修理を加速させる方法
速成鋼は,固化前に水泥のような粘着性補修剤である.固化後に高強度,高硬度,収縮なし,腐蚀なし.毛穴,裂け目,泡を埋めるのに適している.,修理前には,修理されたエリアの周りの粗い生地と汚れを清掃し,粗いものにします.迅速な形鋼のプラスチック管のコロイドは,取り出されますゲルのコアと外皮の2つの異なる色の材料は,熱生成と柔らかさを達成するために,迅速かつ完全に1色 (約1〜2分) に粉砕されます.コロイド式鋼のコロイドが固化される前に修理場所にしっかりと固定されていますそして,コロイドの固化過程で,粘着剤の刃への粘着力を高めるために,重力 (手または道具) で複数回圧縮されます.核融合鋼が硬化した後,それをファイヤーで平らにする.
5表面修復方法
表面化する前に,磨き機でカビテーション部分を磨き,明るい金属体露出するまで,腐りや残骸から表面を清掃します.表面層と刃がよりしっかりと組み合わせられるように. 掃除後,インペラーは,前熱のために炭火に置かれます. 片刃の材料と同じ電極またはステンレス鋼電極を使用し,剥離,損傷なく,乾燥して保持します.湿度を取り除く溶接器に空気穴を避けるため,表面化時に回転溶接を使用するか,層状の交差溶接を使用することができます.熱によってブレードを集中させ,ストレスの変形を引き起こすのを防ぐために,溶接量は,毎回少なくする必要があります. 修理溶接後,刃は砂磨機で切断される. 修理されたプロペラーは静的バランス試験を受けなければならない. プロペラーは高速で回転するのを防ぐために,遠心力は,水ポンプの振動を引き起こすために追加の重量の不均衡のために生成されます..
特徴:
1FGD エンジニアリングのポンプの特徴は ダブルキャッシングとゴムで覆われた技術です二重キャッシング構造は,ポンプボディは,外部のポンプシェルと内部の内層に分かれることを意味します前者は圧力を負い,スラムを隔離します.後者は磨砂や腐食性スラムに接触します.我々はただ磨かれた内層を交換する必要があります.
2. FGD エンジニアリング パンプは主に石灰岩と石膏泥を輸送するために使用されます. これは,湿った部分のパフォーマンスを必要とします 抗磨剤だけでなく,抗腐食剤です. したがって,湿った部分 (インペラーなど)A49をゴム材料と組み合わせて採用する.
3工学的な実習によると,我々の製造部品の使用寿命は 従来のCR30A製品やデュプレックスステンレスポンプの3倍,あるいはそれ以上です.
適用する
燃料ガス脱硫ポンプ/FGDシステムポンプ
TDTシリーズの軸性吸入単段階単吸気遠心分離脱硫ポンプは,広く使用することができます
熱エンジン装置のファス脱硫システムに石灰石やジプスパルトを供給するために使用される
塩素イオンの許容される含有量は
6万ppmで PH値は2.5-13です

| 技術的特徴 | |
| 1 | CFD (計算流体動力学) で採用された着用部品は, |
| 信頼性と高効率性 | |
| 2 | ローヤリング組とポンプを調整することによってインペラーの位置を変更することができます |
| ユニットが効率的な状態で動作できる. | |
| 3 | ポンプは,バック分解型で,確保するためにパイプ接続を分解する必要はありません |
| 構造がシンプルで メンテナンスも簡単です | |
| 4 | ポンプヘッド用 双列型角型ローラーベアリングと駆動用 円筒型ローラーベアリング |
| レーヤーはリサイクルされた稀释油で潤滑され,レーヤーの作業状態が改善され, | |
| 寿命が長くなる | |
| 5 | 容器型機械密封器で採用された機械密封器で,信頼性の高い動作を保証します. |
| 6 | メンテナンスや修理が簡単で,入水管と出水管を解体する必要はありません. |

