|
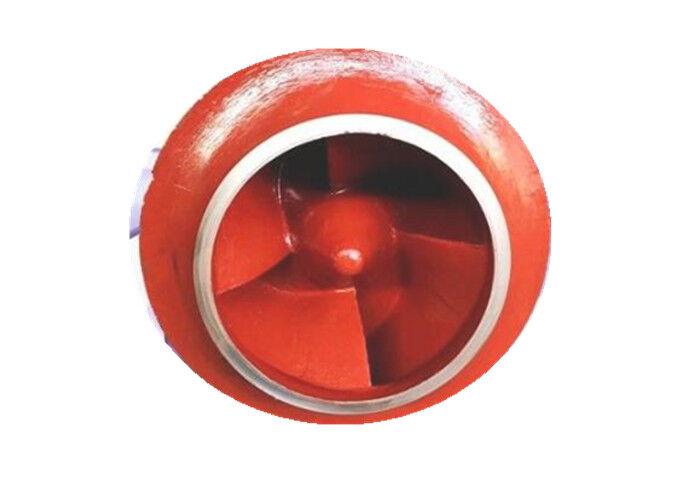
FGD डिसल्फराइजेशन सेंट्रीफ्यूगल पंप स्पेयर पार्ट्स इम्पेलर A49 सामग्री
| उत्पत्ति के प्लेस | चीन |
| ब्रांड नाम | horizontal-slurrypump.com |
| प्रमाणन | ISO |
| मॉडल संख्या | ओईएम |
स्लरी पंप स्पेयर पार्ट्स
,औद्योगिक पंप के भाग
-मुझे मानक कोड नंबर बताएं। हम आपको तुरंत कीमत बता सकते हैं:
-मुझे अपनी आवश्यकताएं बताएं और आपके लिए स्पेयर पार्ट्स को अनुकूलित कर सकते हैं।
पंप के पुर्जों को लंबे समय तक सेवा जीवन और उच्च दक्षता के लिए उच्च क्रोम, रबर या सिरेमिक सामग्री से बनाया जा सकता है।
प्रस्तावित सामग्री:
- उच्च क्रोम कास्ट आयरन
- नमनीय लोहा
- स्टेनलेस स्टील
- प्राकृतिक रबर
- विशिष्ट रबर
- पॉलीयूरेथेन
पंप बदले गए पुर्जों की सामग्री:
1) सामग्री: D21, G01, A05...
2) शाफ्ट सामग्री: 45#, 40Cr, SS304, SS315...
3) शाफ्ट स्लीव सामग्री: 3Cr13, 4Cr13, SS304, SS316...
4) लालटेन रिंग सामग्री: 304, 316, PTFE, Cu...
5) बेयरिंग हाउसिंग/ बेयरिंग एंड कवर सामग्री: G01, D21...
6) गीला अंत भाग सामग्री: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
धातु केन्द्राभिमुख पंप इम्पेलरों की मरम्मत के कई तरीके हैं, जैसे ARC बहुलक समग्र कोटिंग, पाउडर कोटिंग (वेल्डिंग), एपॉक्सी राल कोटिंग, और रबर और नायलॉन समग्र मरम्मत। स्टेनलेस स्टील इनले, सरफेसिंग आदि भी हैं।
सामान्य मरम्मत के तरीके:
1, तांबे के तार की मरम्मत विधि
पिनहोल के आकार के गुहिकायन के लिए, जब तक छेद एक टुकड़े में नहीं जुड़े होते हैं, तब तक पिनहोल को तांबे के तार से पंच किया जा सकता है, और ट्रॉवेल का उपयोग धब्बा लगाने के लिए किया जा सकता है। प्रसंस्करण से पहले, ब्लेड की सतह को जंग और गंदगी से साफ किया जाना चाहिए, फिर छिद्रों में ऑक्सीजन को ऑक्सीजन-एसिटिलीन लौ से उड़ा दिया जाना चाहिए, और फिर तांबे के तार की उपयुक्त मोटाई को छेद में भरा जाता है, और तांबे को एक नुकीले हथौड़े से टैप किया जाता है। तार को निचोड़ा जाता है और छेद में निचोड़ा जाता है और एक फाइल से चपटा किया जाता है।
2, गैस वेल्डिंग मरम्मत विधि
इम्पेलर को चारकोल की आग पर रखा जाता है और 400-500 डिग्री सेल्सियस तक गर्म किया जाता है। टिन को मरम्मत किए गए जोड़ पर लटका दिया जाता है, और फिर पीतल के फिलामेंट को ऑक्सीजन-एसिटिलीन लौ के साथ मरम्मत किए जाने वाले नाली या छेद में पिघलाया जाता है। वेल्डिंग के बाद, चारकोल की आग को हटा दिया जाता है, और एस्बेस्टस को हटा दिया जाता है। बोर्ड को इन्सुलेशन से ढका जाता है ताकि ब्लेड को धीरे-धीरे ठंडा किया जा सके ताकि क्रैकिंग से बचा जा सके। वेल्डिंग के बाद, बोरिंग टूल का उपयोग मूल समोच्च के अनुसार मशीनिंग को खत्म करने के लिए किया जाता है।
3, एपॉक्सी राल मरम्मत विधि
मिश्रण अनुपात और क्रम के अनुसार, एक कांच के बने पदार्थ में एपॉक्सी राल, एथिलीनडायमाइन, डिब्यूटाइल फथलेट और एसीटोन की उचित मात्रा लें और अच्छी तरह मिलाएं। मिश्रण करते समय चिपकने की चिपचिपाहट पर ध्यान दें, और एसीटोन की मात्रा को उचित मात्रा में जोड़ें। तैयार एपॉक्सी राल का उपयोग 20-30 मिनट के भीतर किया जाता है। एपॉक्सी राल को लेने के लिए एक ऊनी ब्रश का उपयोग करें, ब्लेड की सतह को फफोले और छिद्रों से ब्रश करें। ब्रश करते समय, फफोले और छिद्रों के बीच के बुलबुले को धीरे से निचोड़ने के लिए एक तेज शंकु का उपयोग करें। जितना हो सके लागू करें और एक खुरचनी से धीरे से खुरचें। असली। एपॉक्सी राल के 1-2 घंटे के लिए ठीक होने के बाद, इसे 2 से 3 बार फिर से ब्रश करें। ब्रश को एक बार लगाने पर, ब्लेड की सतह को चिकना और चिकना बनाना सुनिश्चित करें। पेंटिंग समाप्त होने के बाद, इम्पेलर को 20-30 डिग्री सेल्सियस के वातावरण में और अपेक्षाकृत कम सापेक्षिक आर्द्रता में रखा जाता है, और 48 घंटे के लिए धीरे-धीरे बनाए रखा जाता है। एपॉक्सी राल पूरी तरह से ठीक हो जाने के बाद, इम्पेलर के समोच्च और सतह परत पर उभार को एक फाइल या सैंडर से ट्रिम किया जाता है।
4, त्वरित स्टील मरम्मत विधि
त्वरित-निर्मित स्टील इलाज से पहले एक सीमेंट जैसा चिपकने वाला मरम्मत एजेंट है। इसमें उच्च शक्ति, उच्च कठोरता, कोई संकोचन और इलाज के बाद कोई जंग नहीं है। यह स्टील, लोहा और अन्य धातु सामग्री में छिद्रों, दरारों, फफोले आदि को भरने के लिए उपयुक्त है। एक मजबूत बंधन प्रभाव के साथ मरम्मत की गई। मरम्मत करने से पहले, मरम्मत किए गए क्षेत्र के आसपास की खुरदरी जंग और गंदगी को साफ करें और इसे खुरदरा करें। त्वरित-फॉर्म स्टील की प्लास्टिक ट्यूब में कोलाइड को बाहर निकाला जाता है, और जेल के कोर और बाहरी त्वचा के दो अलग-अलग रंगों की सामग्री को जल्दी और पूरी तरह से एक रंग में कुचल दिया जाता है (लगभग 1 से 2 मिनट) गर्मी उत्पन्न करने और कोमलता प्राप्त करने के लिए। कोलाइडल स्टील कोलाइड को जमने से पहले, इसे मरम्मत की जगह पर दृढ़ता से चिपका दिया जाता है, और कोलाइड के जमने की प्रक्रिया के दौरान बल (हाथ या उपकरण) से कई बार संकुचित किया जाता है ताकि ब्लेड के लिए चिपकने की आसंजन को बढ़ाया जा सके। फ्यूजिबल स्टील के सख्त होने के बाद, इसे एक फाइल से चपटा किया जाता है।
5, सरफेसिंग मरम्मत विधि
सरफेसिंग से पहले, एक ग्राइंडर से गुहिकायन भाग को पीस लें, और जंग और मलबे की सतह को तब तक साफ करें जब तक कि चमकदार धातु का शरीर उजागर न हो जाए, ताकि सरफेसिंग परत और ब्लेड अधिक दृढ़ता से जुड़ जाएं। सफाई के बाद, इम्पेलर को प्रीहीटिंग के लिए चारकोल की आग में रखा जाता है। ब्लेड सामग्री के समान इलेक्ट्रोड या स्टेनलेस स्टील इलेक्ट्रोड का उपयोग करें, बिना छिलके, क्षति, सूखा रखें, नमी को हटा दें, ताकि वेल्ड में हवा के छेद से बचा जा सके। सरफेसिंग करते समय, राउंड-ट्रिप वेल्डिंग को अपनाना आवश्यक है, या स्तरित क्रॉस-वेल्डिंग को अपनाया जा सकता है, और वेल्डिंग की मात्रा प्रत्येक बार कम होनी चाहिए ताकि ब्लेड को गर्मी से केंद्रित होने और तनाव विरूपण का कारण बनने से रोका जा सके। मरम्मत वेल्डिंग के बाद, ब्लेड को एक सैंडर से ट्रिम किया जाता है। मरम्मत किए गए इम्पेलर को एक स्थिर संतुलन परीक्षण के अधीन किया जाना चाहिए। इम्पेलर को उच्च गति से घूमने से रोकने के लिए, अतिरिक्त वजन के असंतुलन के कारण केन्द्राभिमुख बल उत्पन्न होता है जिससे पानी का पंप कंपन करता है।
विशेषताएँ:
1. हमारे FGD इंजीनियरिंग पंप की विशिष्ट विशेषता डबल - केसिंग और रबर लाइन वाली तकनीक है। डबल - केसिंग संरचना का तात्पर्य है कि पंप बॉडी को बाहरी पंप शेल और आंतरिक लाइनिंग में विभाजित किया गया है। पूर्व दबाव वहन करता है और घोल को इन्सुलेट करता है। बाद वाला अपघर्षक और संक्षारक घोल से संपर्क करता है। हमें केवल पहने हुए आंतरिक लाइनर को बदलने की आवश्यकता है।
2. FGD इंजीनियरिंग पंप का उपयोग मुख्य रूप से चूना पत्थर और जिप्सम घोल के परिवहन के लिए किया जाता है। इसके लिए गीले हिस्से के प्रदर्शन की आवश्यकता होती है न केवल एंटी - अपघर्षक बल्कि एंटी - संक्षारक भी। इसलिए, गीले हिस्से (जैसे इम्पेलर, वोल्यूट लाइनर और फ्रेम प्लेट इंसर्ट, आदि) A49 को रबर सामग्री के साथ जोड़ते हैं।
3. इंजीनियरिंग अभ्यास से पता चलता है कि हमारे द्वारा बनाए गए घटकों का सेवा जीवन पारंपरिक Cr30A उत्पाद या डुप्लेक्स स्टेनलेस स्टील पंप की तुलना में तीन गुना या उससे भी अधिक है।
आवेदन
ईंधन गैस डिसल्फराइजेशन पंप/FGD सिस्टम पंप
TDT श्रृंखला अक्षीय अंतःश्वसन एकल चरण एकल सक्शन केन्द्राभिमुख डिसल्फराइजेशन पंप व्यापक रूप से
गर्मी-इंजन संयंत्रों की फास डिसल्फराइजेशन प्रणालियों के लिए चूना पत्थर या जिप्सम ग्राउट देने के लिए उपयोग किया जाता है,
एल्यूमीनियम निर्माता और तेल रिफाइनर। ग्राउट में, क्लोरीन आयन की स्वीकार्य सामग्री
60000ppm है, और स्वीकार्य पीएच मान 2.5-13 के बीच है।

| तकनीकी विशेषताएं | |
| 1 | पहनने वाले भागों को CFD (कम्प्यूटेशनल फ्लूइड डायनेमिक्स) के साथ अपनाया गया ताकि डिजाइन किया जा सके |
| विश्वसनीयता और उच्च दक्षता। | |
| 2 | इम्पेलर की स्थिति को बेयरिंग असेंबली को समायोजित करके बदला जा सकता है और पंप |
| इकाई दक्षता संचालन स्थिति में हो सकती है। | |
| 3 | पंप बैक डिसएसेम्बली प्रकार का है और पाइप कनेक्शन को अलग करने की आवश्यकता नहीं है ताकि यह सुनिश्चित किया जा सके |
| संरचना सरल और बनाए रखने में आसान है। | |
| 4 | पंप हेड डबल रो टेपर रोलर बेयरिंग का उपयोग करता है और ड्राइव एंड बेलनाकार रोलर बेयरिंग का उपयोग करता है, |
| बेयरिंग को पुनर्नवीनीकरण मंद तेल से लुब्रिकेट किया जाता है, बेयरिंग की कार्य स्थिति में सुधार होता है और | |
| सेवा जीवन में वृद्धि हुई। | |
| 5 | मैकेनिकल सील विश्वसनीय संचालन सुनिश्चित करने के लिए कंटेनरों प्रकार की मैकेनिकल सील के साथ अपनाया गया। |
| 6 | इसे बनाए रखना और मरम्मत करना आसान है और इनलेट और आउटलेट पानी के पाइप को अलग करने की कोई आवश्यकता नहीं है। |
किसी भी समय हमसे संपर्क करें

