|
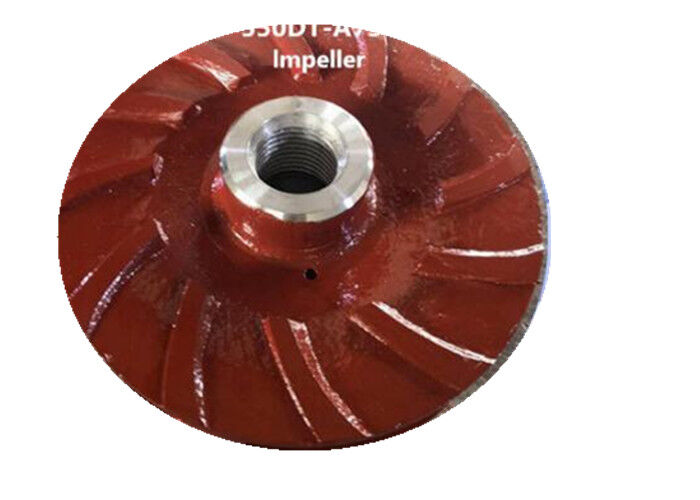
5 वेन्स A05 अल्ट्रा क्रोम के साथ मेटल स्लरी पंप पार्ट्स बंद इम्पेलर
| उत्पत्ति के प्लेस | चीन |
| ब्रांड नाम | horizontal-slurrypump.com |
| प्रमाणन | ISO |
| मॉडल संख्या | ओईएम |
स्लरी पंप स्पेयर पार्ट्स
,औद्योगिक पंप के भाग
मेटल 550DT - A75 पंप क्लोज्ड इम्पेलर विथ 5 वेंस
तलछट, जल प्रवाह के क्षरण, माध्यम के संक्षारण के कारण, पंप इम्पेलर धीरे-धीरे घिस जाएगा और संक्षारित हो जाएगा। ब्लेड की सतह पर अक्सर खांचे या धारियाँ बन जाती हैं, या गुहिकायन से क्षतिग्रस्त हो जाती हैं, और पत्तियों में मधुमक्खी के छत्ते जैसे छेद और यहां तक कि छिद्र भी होते हैं। यदि ब्लेड को स्टोमेटा, फफोले या स्लैग समावेशन के साथ डाला जाता है, तो सतह रनिंग के बाद स्टोमेटा या यहां तक कि दरारों के लिए प्रवण होती है। सामग्री प्रदर्शन संकेतकों का लक्षित समायोजन, आसंजन और प्रभाव ऊर्जा अवशोषण क्रूरता की उच्च शक्ति दिखा रहा है, गुहिकायन, घर्षण क्षति और कठोरता के लिए उच्च प्रतिरोध के साथ।
- मुझे मानक कोड नंबर बताएं। हम आपको तुरंत कीमत बता सकते हैं:
- मुझे अपनी आवश्यकताएं बताएं और आपके लिए स्पेयर पार्ट्स को अनुकूलित कर सकते हैं।
पंप के पुर्जे लंबे समय तक सेवा जीवन और उच्च दक्षता के लिए उच्च क्रोम, रबर या सिरेमिक सामग्री से बनाए जा सकते हैं।
प्रस्तावित सामग्री:
- उच्च क्रोम कास्ट आयरन
- नमनीय लोहा
- स्टेनलेस स्टील
- प्राकृतिक रबर
- विशिष्ट रबर
- पॉलीयूरेथेन
पंप बदले गए पुर्जों की सामग्री:
1) सामग्री: D21, G01, A05...
2) शाफ्ट सामग्री: 45#, 40Cr, SS304, SS315...
3) शाफ्ट स्लीव सामग्री: 3Cr13, 4Cr13, SS304, SS316...
4) लालटेन रिंग सामग्री: 304, 316, PTFE, Cu...
5) बेयरिंग हाउसिंग/ बेयरिंग एंड कवर सामग्री: G01, D21...
6) गीला अंत भाग सामग्री: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
धातु केन्द्राभिमुख पंप इम्पेलरों की मरम्मत के कई तरीके हैं, जैसे ARC बहुलक समग्र कोटिंग, पाउडर कोटिंग (वेल्डिंग), एपॉक्सी राल कोटिंग, और रबर और नायलॉन समग्र मरम्मत। स्टेनलेस स्टील इनले, सरफेसिंग आदि भी हैं।
सामान्य मरम्मत के तरीके:
1, तांबे के तार की मरम्मत विधि
पिनहोल के आकार के गुहिकायन के लिए, जब तक छेद एक टुकड़े में जुड़े नहीं होते हैं, पिनहोल को तांबे के तार से पंच किया जा सकता है, और ट्रॉवेल का उपयोग धब्बा लगाने के लिए किया जा सकता है। प्रसंस्करण से पहले, ब्लेड की सतह को जंग और गंदगी से साफ किया जाना चाहिए, फिर छिद्रों में ऑक्सीजन को ऑक्सीजन-एसिटिलीन लौ से उड़ा दिया जाना चाहिए, और फिर तांबे के तार की उपयुक्त मोटाई को छेद में भर दिया जाता है, और तांबे को एक नुकीले हथौड़े से टैप किया जाता है। तार को निचोड़ा जाता है और छेद में निचोड़ा जाता है और एक फ़ाइल से चपटा किया जाता है।
2, गैस वेल्डिंग मरम्मत विधि
इम्पेलर को चारकोल की आग पर रखा जाता है और 400-500 डिग्री सेल्सियस तक गर्म किया जाता है। टिन को मरम्मत किए गए जोड़ पर लटका दिया जाता है, और फिर पीतल के फिलामेंट को ऑक्सीजन-एसिटिलीन लौ के साथ मरम्मत किए जाने वाले नाली या छेद में पिघलाया जाता है। वेल्डिंग के बाद, चारकोल की आग को हटा दिया जाता है, और एस्बेस्टस को हटा दिया जाता है। बोर्ड को इन्सुलेशन से ढका जाता है ताकि ब्लेड को धीरे-धीरे ठंडा होने दिया जा सके ताकि दरार से बचा जा सके। वेल्डिंग के बाद, बोरिंग टूल का उपयोग मूल समोच्च के अनुसार मशीनिंग को खत्म करने के लिए किया जाता है।
3, एपॉक्सी राल मरम्मत विधि
मिश्रण अनुपात और क्रम के अनुसार, एक उपयुक्त मात्रा में एपॉक्सी राल, एथिलीनडायमाइन, डिब्यूटाइल थैलेट और एसीटोन को एक कांच के बर्तन में लें और अच्छी तरह मिलाएँ। मिश्रण करते समय चिपकने की चिपचिपाहट पर ध्यान दें, और एसीटोन की मात्रा को एक उपयुक्त मात्रा में जोड़ें। तैयार एपॉक्सी राल का उपयोग 20-30 मिनट के भीतर किया जाता है। एपॉक्सी राल को लेने के लिए एक ऊनी ब्रश का प्रयोग करें, ब्लेड की सतह को फफोले और छिद्रों से ब्रश करें। ब्रश करते समय, फफोले और छिद्रों के बीच के बुलबुले को धीरे से निचोड़ने के लिए एक तेज शंकु का प्रयोग करें। जितना हो सके लागू करें और एक खुरचनी से धीरे से खुरचें। असली। एपॉक्सी राल के 1-2 घंटे के लिए ठीक होने के बाद, इसे 2 से 3 बार फिर से ब्रश करें। ब्रश को एक बार लगाते समय, ब्लेड की सतह को चिकना और चिकना बनाना सुनिश्चित करें। पेंटिंग समाप्त होने के बाद, इम्पेलर को 20-30 डिग्री सेल्सियस के वातावरण में और अपेक्षाकृत कम सापेक्षिक आर्द्रता में रखा जाता है, और 48 घंटे के लिए धीरे-धीरे बनाए रखा जाता है। एपॉक्सी राल पूरी तरह से ठीक हो जाने के बाद, इम्पेलर के समोच्च और सतह परत पर उभार को एक फ़ाइल या सैंडर से ट्रिम किया जाता है।
4, त्वरित स्टील मरम्मत विधि
त्वरित-निर्मित स्टील इलाज से पहले एक सीमेंट जैसा चिपकने वाला मरम्मत एजेंट है। इसमें उच्च शक्ति, उच्च कठोरता, कोई संकोचन और इलाज के बाद कोई जंग नहीं है। यह स्टील, लोहा और अन्य धातु सामग्री में छिद्रों, दरारों, फफोले आदि को भरने के लिए उपयुक्त है। एक मजबूत बंधन प्रभाव के साथ मरम्मत की गई। मरम्मत करने से पहले, मरम्मत किए गए क्षेत्र के आसपास की खुरदरी जंग और गंदगी को साफ करें और इसे खुरदरा करें। त्वरित-रूप स्टील की प्लास्टिक ट्यूब में कोलाइड को बाहर निकाला जाता है, और जेल के कोर और बाहरी त्वचा के दो अलग-अलग रंगों की सामग्री को जल्दी और पूरी तरह से एक रंग में कुचल दिया जाता है (लगभग 1 से 2 मिनट) गर्मी उत्पन्न करने और कोमलता प्राप्त करने के लिए। कोलाइडल स्टील कोलाइड को जमने से पहले, इसे मरम्मत की जगह पर दृढ़ता से चिपका दिया जाता है, और कोलाइड के जमने की प्रक्रिया के दौरान बल (हाथ या उपकरण) से कई बार संकुचित किया जाता है ताकि ब्लेड के लिए चिपकने की आसंजन को बढ़ाया जा सके। फ्यूजिबल स्टील के सख्त होने के बाद, इसे एक फ़ाइल से चपटा किया जाता है।
5, सरफेसिंग मरम्मत विधि
सरफेसिंग से पहले, गुहिकायन भाग को एक ग्राइंडर से पीस लें, और जंग और मलबे की सतह को तब तक साफ करें जब तक कि चमकदार धातु का शरीर उजागर न हो जाए, ताकि सरफेसिंग परत और ब्लेड अधिक दृढ़ता से जुड़ जाएं। सफाई के बाद, इम्पेलर को प्रीहीटिंग के लिए चारकोल की आग में रखा जाता है। ब्लेड सामग्री के समान इलेक्ट्रोड या स्टेनलेस स्टील इलेक्ट्रोड का प्रयोग करें, बिना छिलके, क्षति, सूखा रखें, नमी निकालें, ताकि वेल्ड में हवा के छेद से बचा जा सके। सरफेसिंग करते समय, राउंड-ट्रिप वेल्डिंग को अपनाना आवश्यक है, या स्तरित क्रॉस-वेल्डिंग को अपनाया जा सकता है, और वेल्डिंग की मात्रा प्रत्येक बार कम होनी चाहिए ताकि ब्लेड को गर्मी से केंद्रित होने और तनाव विरूपण का कारण बनने से रोका जा सके। मरम्मत वेल्डिंग के बाद, ब्लेड को एक सैंडर से ट्रिम किया जाता है। मरम्मत किए गए इम्पेलर को एक स्थिर संतुलन परीक्षण के अधीन किया जाना चाहिए। इम्पेलर को उच्च गति से घूमने से रोकने के लिए, अतिरिक्त वजन के असंतुलन के कारण केन्द्राभिमुख बल उत्पन्न होता है जिससे पानी का पंप कंपन करता है।
डीटी सीरीज पंप निर्माण आरेख

किसी भी समय हमसे संपर्क करें

