|
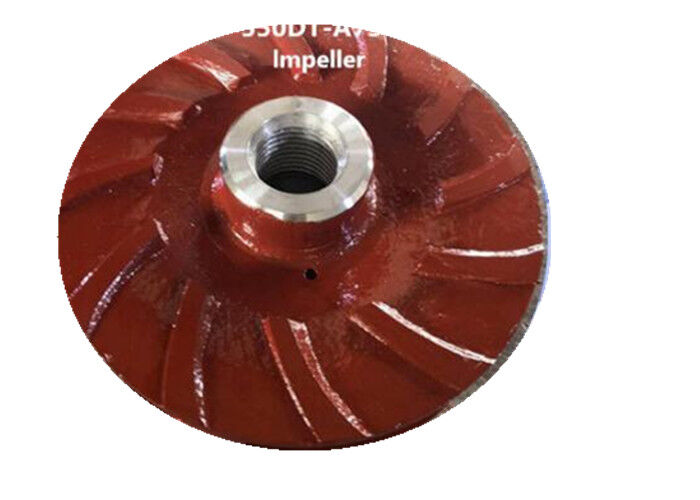
5 베인 A05 극단적 크롬과 금속 슬러리 펌프부 밀폐형 임펠러
| 원래 장소 | 중국 |
| 브랜드 이름 | horizontal-slurrypump.com |
| 인증 | ISO |
| 모델 번호 | OEM |
슬러리는 예비품을 펌핑합니다
,산업적 펌프부
금속 550DT - A75 펌프 닫힌 임펠러 5 판
퇴적물, 물 흐름의 침식, 매체의 부식으로 인해 펌프 임플러는 점차 마비되고 부식됩니다. 블레이드 표면은 종종 굴곡이나 줄무늬를 형성합니다.또는 캐비테이션으로 손상된 경우잎에는 꿀집과 같은 구멍이 있고 구멍도 있다. 잎은 잎자루, 잎자루, 잎자루 등이 있다. 잎자루가 잎자루와 함께 잎자루가 잎자루로 뭉쳐있다면, 표면은 잎자루가 뭉쳐지거나 잎자루가 찢어질 수 있다.재료 성능 지표의 표적 조정, 높은 접착 강도와 충격 에너지 흡수 강도를 나타내고, 부피화, 마찰 손상 및 경직에 높은 저항을 나타냅니다.
- 표준 코드 번호를 알려주세요. 우리는 즉시 가격을 제시합니다.
- 당신의 요구사항을 말해줘요. 그리고 당신을 위해 부품을 주문할 수 있습니다.
펌프 부품은 높은 크롬, 고무 또는 세라믹 재료로 만들어질 수 있습니다. 더 긴 서비스 수명과 더 높은 효율을 위해.
제공 되는 자료:
- 고 크롬 Cast Iron
- 유연 철
- 스테인리스 스틸
- 천연 고무
- 특정 고무
- 폴리유레탄
펌프 교체 부품 재료:
1) 재료: D21, G01, A05...
2) 샤프트 재료: 45#, 40Cr, SS304, SS315...
3) 셰프트 수갑 재료: 3Cr13, 4Cr13, SS304, SS316...
4) 랜터 반지 재료: 304, 316, PTFE, Cu...
5) 베어링 하우스/ 베어링 끝 커버 재료: G01, D21...
6) 젖은 끝 부분 재료: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42,S50, U01, EPDM, PU, CR...
금속 원심 펌프 임플러 수리에는 ARC 폴리머 복합 코팅, 파우더 코팅 (접속), 에포시 樹脂 코팅 및 고무 및 나일론 복합 코팅과 같은 많은 방법이 있습니다.또한 스테인리스 스틸 인레이가 있습니다., 표면화 등등.
일반적인 수리 방법:
1, 구리 와이어 수리 방법
핀홀 모양의 캐비테이션에서는 구멍이 조각으로 연결되어 있지 않는 한, 핀홀은 구리 와이어로 뚫어질 수 있으며, 트롤을 사용하여 스프레이 할 수 있습니다. 가공하기 전에,톱니의 표면은 썩고 더럽은 청소해야합니다., 그 후 구멍의 산소를 산소 아세틸렌 불로 날려서, 그 후 적절한 두께의 구리 선이 구멍에 채워집니다.그리고 구리는 밋밋한 망치로 찔러와이어는 구멍에 압축하고 압축하고 파일로 평평합니다.
2가스 용접 수리 방법
임플러를 석탄 불에 올려 400-500 ° C로 가열합니다. 틴은 수리 된 관절에 매달립니다.그리고 그 후 청동 필라멘트는 구석이나 구멍에 녹여서 산소 아세틸렌 불로 수리됩니다.용접 후, 석탄 불은 제거되고, 아스베스트는 제거됩니다. 보드는 잎이 균열을 피하기 위해 천천히 식을 수 있도록 단열로 덮여 있습니다. 용접 후,보어 도구는 원래 윤곽에 따라 가공을 완료하는 데 사용됩니다..
3, 에포시 樹脂 수리 방법
혼합 비율과 순서에 따라 유리 그릇에 적당한 양의 에포크시 樹脂, 에틸렌 디아민, 디부틸 프탈레이트 및 아세톤을 넣고 잘 섞는다.혼합 할 때 접착제의 점착도에주의를 기울여, 그리고 적당 한 양 의 아세톤 을 첨가 합니다. 준비 된 에팟시 樹脂 은 20-30 분 이내에 사용 됩니다. 양털 붓 을 사용하여 에팟시 樹脂 을 줍시다.블레드 표면을 블러스터와 포로로 닦아붓을 닦을 때 날카로운 뿔을 사용하여 붓과 거품 중간에 부드럽게 압축하십시오. 가능한 한 많이 적용하고 긁는 도구로 부드럽게 긁으십시오.에포시 樹脂 1-2 시간 동안 고쳐진 후, 다시 2 ~ 3 번 닦아. 붓을 한 번 적용 할 때, 刃의 표면을 부드럽고 부드럽게하십시오. 그림이 끝나면,임플러가 20-30 ° C의 환경과 상대적으로 낮은 상대 습도에 배치됩니다.에포크시 樹脂가 완전히 완화 된 후, 휠러의 윤곽과 표면 층의 돌출은 파일 또는 썰매기로 잘라집니다.
4, 가속 철강 수리 방법
빠른 형식 강철은 완화 전에 시멘트와 같은 접착성 수리 물질입니다. 그것은 높은 강도, 높은 강도, 완화 후 수축 및 경직이 없습니다. 그것은 구멍, 균열, 방광을 채우기 위해 적합합니다.,강철, 철 및 기타 금속 재료 등. 강한 접착 효과로 수리합니다. 수리하기 전에, 수리 부위의 거친 퇴색과 더러운 청소하고 거친.빠른 형태의 강철의 플라스틱 튜브의 콜로이드 제거젤의 두 가지 다른 색상의 코어와 외부 피부의 재료는 열 생성과 부드러움을 달성하기 위해 빠르고 완전히 하나의 색으로 (약 1 ~ 2 분) 쪼개집니다.콜로이드 강철 콜로이드 가 굳어지기 전에, 수리 장소에 단단히 붙어 있습니다.그리고 접착제의 접착력을 강화하기 위해 콜로이드의 응고 과정에서 힘 (손 또는 도구) 으로 여러 번 압축됩니다.퓨지블 스틸이 단단해지면 필로로 평평하게 됩니다.
5, 표면 수리 방법
표면화하기 전에, 밀러로 캐비테이션 부분을 깎아, 밝은 금속 몸체가 노출 될 때까지 찌꺼기 및 잔해의 표면을 청소표면 층과 블레이드가 더 단단하게 결합되도록. 청소 후, 임펠러는 조화열을 위해 석탄 불에 배치됩니다. 껍질 물질과 같은 전극 또는 스테인레스 스틸 전극을 사용, 껍질 벗기, 손상없이, 건조 유지,습기를 제거합니다., 용접에 공기 구멍을 피하기 위해. 표면화 할 때, 왕복 용접을 채택해야합니다. 또는 층차 횡단 용접을 채택 할 수 있습니다.그리고 용접의 양은 잎이 열에 의해 집중되고 스트레스 변형을 유발하는 것을 방지하기 위해 매번 더 적어야합니다.수리 용접 후, 블레이드는 썰매기로 깎아야 합니다. 수리 된 휠러는 정적 균형 테스트에 시달려야 합니다.원심 피폭력은 추가 무게의 불균형으로 인해 물 펌프의 진동이 발생합니다..
DT 시리즈 펌프 건설 도면


