|
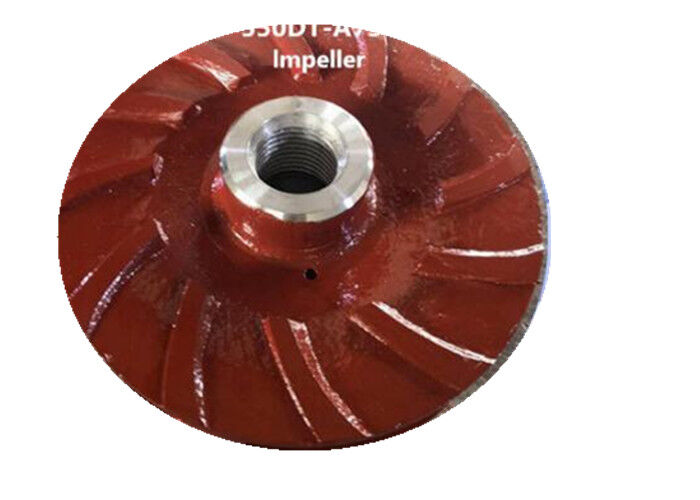
Metalowe części pompy szlamowej Zamknięty wirnik z 5 łopatkami A05 Ultra Chrome
| Miejsce pochodzenia | Chiny |
| Nazwa handlowa | horizontal-slurrypump.com |
| Orzecznictwo | ISO |
| Numer modelu | OEM |
Części zamienne pomp slurry
,części pomp przemysłowych
Metal 550DT - Zamknięty wirnik pompy A75 z 5 łopatkami
Ze względu na osadzanie się osadów, erozję przepływu wody, korozję medium, wirnik pompy będzie stopniowo się zużywał i korodował. Powierzchnia łopatek często tworzy rowki lub smugi, lub jest uszkodzona przez kawitację, a łopatki mają otwory przypominające plaster miodu, a nawet perforacje. Jeśli łopatka jest odlewana ze stomatami, pęcherzami lub wtrąceniami żużla, powierzchnia jest podatna na powstawanie stomatów, a nawet pęknięć po uruchomieniu. Ukierunkowana regulacja wskaźników wydajności materiału, wykazująca wysoką wytrzymałość na adhezję i pochłanianie energii uderzenia, z wysoką odpornością na kawitację, uszkodzenia ścierne i twardość.
- podaj numer kodu standardowego, a natychmiast wycenimy:
- Poinformuj nas o swoich wymaganiach, a możemy dostosować części zamienne dla Ciebie.
Części pompy mogą być wykonane z wysokochromowych, gumowych lub ceramicznych materiałów, co zapewnia dłuższą żywotność i wyższą wydajność.
Oferowane materiały:
- Żeliwo wysokochromowe
- Żeliwo sferoidalne
- Stal nierdzewna
- Guma naturalna
- Guma specjalna
- Poliuretan
Materiał wymienianych części pompy:
1) Materiał: D21, G01, A05...
2) Materiał wału: 45#, 40Cr, SS304, SS315...
3) Materiał tulei wału: 3Cr13, 4Cr13, SS304, SS316...
4) Materiał pierścienia latarni: 304, 316, PTFE, Cu...
5) Materiał obudowy łożyska/ pokrywy końcowej łożyska: G01, D21...
6) Materiał części mokrej: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
Istnieje wiele metod naprawy metalowych wirników pomp odśrodkowych, takich jak powłoka kompozytowa polimerowa ARC, powłoka proszkowa (spawanie), powłoka epoksydowa oraz naprawa kompozytowa gumy i nylonu. Istnieją również inkrustacje ze stali nierdzewnej, napawanie i tak dalej.
Typowe metody naprawy:
1, metoda naprawy drutem miedzianym
W przypadku kawitacji w kształcie szpilki, o ile otwory nie są połączone w jedną całość, otwór można przebić drutem miedzianym, a do smarowania można użyć kielni. Przed obróbką powierzchnię łopatki należy oczyścić z rdzy i brudu, następnie wydmuchać tlen z porów płomieniem tlenowo-acetylenowym, a następnie wypełnić otwór odpowiednią grubością drutu miedzianego i uderzyć w miedź ostrym młotkiem. Drut jest ściskany i wciskano w otwór i spłaszczany pilnikiem.
2, metoda naprawy spawaniem gazowym
Wirnik umieszcza się na węglu drzewnym i podgrzewa do 400-500 °C. Cyna jest zawieszona na naprawianym połączeniu, a następnie mosiężny filament jest topiony w rowku lub otworze, który ma być naprawiony płomieniem tlenowo-acetylenowym. Po spawaniu usuwa się węgiel drzewny i usuwa azbest. Płyta jest pokryta izolacją, aby umożliwić powolne chłodzenie łopatek, aby uniknąć pękania. Po spawaniu narzędzie do wytaczania służy do wykończenia obróbki zgodnie z pierwotnym konturem.
3, metoda naprawy żywicą epoksydową
Zgodnie ze stosunkiem mieszania i kolejnością, weź odpowiednią ilość żywicy epoksydowej, etylenodiaminy, ftalanu dibutylu i acetonu w szkle i dobrze wymieszaj. Zwróć uwagę na lepkość kleju podczas mieszania i dodaj odpowiednią ilość acetonu. Przygotowana żywica epoksydowa jest zużywana w ciągu 20-30 minut. Użyj pędzla z wełny, aby podnieść żywicę epoksydową, posmaruj powierzchnię łopatki pęcherzami i porami. Podczas szczotkowania użyj ostrego stożka, aby delikatnie wycisnąć pęcherze i pęcherzyki w środku porów. Nałóż jak najwięcej i delikatnie zeskrob skrobakiem. prawdziwy. Po utwardzeniu żywicy epoksydowej przez 1-2 godziny, pomaluj ją ponownie 2 do 3 razy. Podczas nakładania pędzla raz, upewnij się, że powierzchnia łopatki jest gładka i gładka. Po zakończeniu malowania wirnik umieszcza się w środowisku 20-30 °C i stosunkowo niskiej wilgotności względnej i powoli utrzymuje się przez 48 godzin. Po całkowitym utwardzeniu żywicy epoksydowej, kontur wirnika i występy na warstwie powierzchniowej są przycinane pilnikiem lub szlifierką.
4, przyspieszona metoda naprawy stali
Szybko formowana stal to cementowy środek naprawczy przed utwardzeniem. Ma wysoką wytrzymałość, wysoką twardość, brak skurczu i brak rdzy po utwardzeniu. Nadaje się do wypełniania porów, pęknięć, pęcherzy itp. w stali, żelazie i innych materiałach metalowych. Naprawiony z silnym efektem wiązania. Przed naprawą oczyść szorstką rdzę i brud wokół naprawianego obszaru i zgrubnij go. Koloid w plastikowej tubie szybko formowanej stali jest wyjmowany, a materiały dwóch różnych kolorów rdzenia i zewnętrznej warstwy żelu są szybko i całkowicie rozbijane na jeden kolor (około 1 do 2 minut), aby uzyskać wytwarzanie ciepła i miękkość. Zanim koloidalna stal koloidalna ma się zestalić, jest mocno przyklejana do miejsca naprawy i jest wielokrotnie zagęszczana siłą (ręką lub narzędziem) podczas procesu zestalania koloidu, aby zwiększyć przyczepność kleju do łopatki. Po utwardzeniu stali topliwej jest ona spłaszczana pilnikiem.
5, metoda naprawy napawaniem
Przed napawaniem zeszlifuj część kawitacyjną szlifierką i oczyść powierzchnię z rdzy i zanieczyszczeń, aż do odsłonięcia jasnego metalowego korpusu, aby warstwa napawana i łopatka były mocniej połączone. Po oczyszczeniu wirnik umieszcza się w węglu drzewnym w celu wstępnego podgrzania. Użyj tej samej elektrody lub elektrody ze stali nierdzewnej co materiał łopatki, bez obierania, uszkodzeń, utrzymuj suchość, usuń wilgoć, aby uniknąć otworów powietrznych w spoinie. Podczas napawania konieczne jest przyjęcie spawania okrężnego lub można przyjąć spawanie warstwowe krzyżowe, a ilość spawania powinna być mniejsza za każdym razem, aby zapobiec koncentracji ciepła na łopatce i powodowaniu odkształceń naprężeń. Po spawaniu naprawczym łopatka jest przycinana szlifierką. Naprawiony wirnik musi zostać poddany testowi równowagi statycznej. Aby zapobiec obracaniu się wirnika z dużą prędkością, siła odśrodkowa jest generowana z powodu braku równowagi dodatkowej wagi, co powoduje wibracje pompy wodnej.
Rysunek konstrukcyjny pompy serii DT

Skontaktuj się z nami w każdej chwili

