|
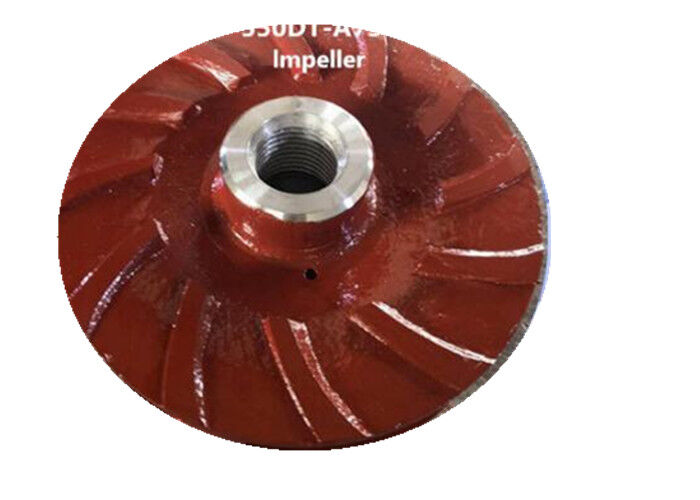
Bộ phận bơm bùn kim loại Cánh quạt đóng với 5 cánh quạt A05 Ultra Chrome
| Nguồn gốc | Trung Quốc |
| Hàng hiệu | horizontal-slurrypump.com |
| Chứng nhận | ISO |
| Số mô hình | OEM |
Các bộ phận phụ tùng máy bơm bùn
,lin kiện bơm công nghiệp
Kim loại 550DT - Bơm A75 Cánh kín với 5 cánh
Do cặn, xói mòn dòng nước, ăn mòn môi chất, cánh bơm sẽ dần bị mòn và ăn mòn. Bề mặt của cánh thường hình thành các rãnh hoặc vệt, hoặc bị hư hại do xâm thực, và các lá có các lỗ giống như tổ ong và thậm chí là thủng. Nếu cánh được đúc với các lỗ khí, phồng rộp hoặc tạp chất xỉ, bề mặt dễ bị lỗ khí hoặc thậm chí nứt sau khi chạy. Điều chỉnh có mục tiêu các chỉ số hiệu suất vật liệu, thể hiện độ bền cao của độ bám dính và độ dẻo dai hấp thụ năng lượng va đập, với khả năng chống xâm thực, hư hỏng do mài mòn và độ cứng cao.
- cho tôi biết mã tiêu chuẩn không. chúng tôi có thể báo giá cho bạn ngay lập tức:
- Cho tôi biết yêu cầu của bạn và có thể tùy chỉnh các bộ phận dự phòng cho bạn.
Các bộ phận của bơm có thể được làm bằng vật liệu chrome cao, cao su hoặc gốm để có tuổi thọ cao hơn và hiệu quả cao hơn.
Vật liệu được cung cấp:
- Gang Chrome cao
- Gang dẻo
- Thép không gỉ
- Cao su tự nhiên
- Cao su đặc biệt
- Polyurethane
Vật liệu thay thế bộ phận bơm:
1) Vật liệu: D21, G01, A05...
2) Vật liệu trục: 45#, 40Cr, SS304, SS315...
3) Vật liệu ống lót trục: 3Cr13, 4Cr13, SS304, SS316...
4) Vật liệu vòng đèn lồng: 304, 316, PTFE, Cu...
5) Vật liệu vỏ ổ trục/ nắp cuối ổ trục: G01, D21...
6) Vật liệu phần cuối ướt: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
Có nhiều phương pháp để sửa chữa cánh bơm ly tâm kim loại, chẳng hạn như lớp phủ composite polymer ARC, lớp phủ bột (hàn), lớp phủ nhựa epoxy và sửa chữa composite cao su và nylon. Ngoài ra còn có các tấm lót bằng thép không gỉ, bề mặt và vân vân.
Các phương pháp sửa chữa thông thường:
1, phương pháp sửa chữa bằng dây đồng
Đối với xâm thực hình lỗ kim, miễn là các lỗ không được nối thành một mảnh, lỗ kim có thể được đục bằng dây đồng và có thể dùng bay để bôi. Trước khi gia công, bề mặt của cánh phải được làm sạch bằng gỉ và bụi bẩn, sau đó oxy trong lỗ phải được thổi ra bằng ngọn lửa oxy-axetylen, sau đó dây đồng có độ dày thích hợp được lấp đầy vào lỗ và đồng được gõ bằng búa nhọn. Dây được ép và ép vào lỗ và làm phẳng bằng giũa.
2, phương pháp sửa chữa bằng hàn khí
Cánh quạt được đặt trên lửa than và nung nóng đến 400-500 ° C. Thiếc được treo ở mối nối được sửa chữa, sau đó sợi đồng thau được nung chảy vào rãnh hoặc lỗ cần sửa chữa bằng ngọn lửa oxy-axetylen. Sau khi hàn, lửa than được lấy ra và amiăng được lấy ra. Tấm được phủ cách nhiệt để cho phép các cánh nguội từ từ để tránh nứt. Sau khi hàn, dụng cụ nhàm chán được sử dụng để hoàn thiện gia công theo đường viền ban đầu.
3, phương pháp sửa chữa bằng nhựa epoxy
Theo tỷ lệ và thứ tự trộn, lấy một lượng nhựa epoxy, ethylenediamine, dibutyl phthalate và axeton thích hợp trong một đồ thủy tinh và trộn đều. Chú ý đến độ nhớt của chất kết dính khi trộn và thêm lượng axeton với một lượng thích hợp. Nhựa epoxy đã chuẩn bị được sử dụng hết trong vòng 20-30 phút. Dùng bàn chải lông cừu để lấy nhựa epoxy, chải bề mặt của cánh bằng các vết phồng rộp và lỗ chân lông. Khi chải, dùng hình nón nhọn nhẹ nhàng ép các vết phồng rộp và các bọt khí ở giữa các lỗ chân lông. Bôi càng nhiều càng tốt và nhẹ nhàng cạo bằng một cái nạo. thật. Sau khi nhựa epoxy đóng rắn trong 1-2 giờ, chải lại 2 đến 3 lần. Khi thoa bàn chải một lần, hãy đảm bảo làm cho bề mặt của cánh nhẵn và mịn. Sau khi sơn xong, cánh quạt được đặt trong môi trường 20-30 ° C và độ ẩm tương đối thấp, và được duy trì từ từ trong 48 giờ. Sau khi nhựa epoxy đóng rắn hoàn toàn, đường viền của cánh quạt và phần nhô ra trên lớp bề mặt được cắt tỉa bằng giũa hoặc máy mài.
4, phương pháp sửa chữa bằng thép gia tốc
Thép tạo hình nhanh là một chất sửa chữa kết dính giống như xi măng trước khi đóng rắn. Nó có độ bền cao, độ cứng cao, không co ngót và không gỉ sau khi đóng rắn. Nó thích hợp để lấp đầy các lỗ chân lông, vết nứt, phồng rộp, v.v. trong thép, sắt và các vật liệu kim loại khác. Được sửa chữa với hiệu ứng liên kết mạnh mẽ. Trước khi sửa chữa, làm sạch gỉ và bụi bẩn thô xung quanh khu vực được sửa chữa và làm thô nó. Keo trong ống nhựa của thép tạo hình nhanh được lấy ra và các vật liệu của hai màu khác nhau của lõi và lớp vỏ bên ngoài của gel được nghiền nhanh chóng và hoàn toàn thành một màu (khoảng 1 đến 2 phút) để đạt được sự sinh nhiệt và độ mềm. Trước khi keo thép keo sẽ được đông đặc, nó được dán chắc chắn vào nơi sửa chữa và được nén bằng lực (tay hoặc dụng cụ) nhiều lần trong quá trình đông đặc của keo để tăng cường độ bám dính của chất kết dính vào cánh. Sau khi thép nóng chảy được làm cứng, nó được làm phẳng bằng giũa.
5, phương pháp sửa chữa bề mặt
Trước khi tạo bề mặt, mài phần xâm thực bằng máy mài và làm sạch bề mặt của gỉ và mảnh vụn cho đến khi lộ ra thân kim loại sáng, để lớp bề mặt và cánh kết hợp chắc chắn hơn. Sau khi làm sạch, cánh quạt được đặt trong lửa than để làm nóng trước. Sử dụng cùng một điện cực hoặc điện cực thép không gỉ như vật liệu cánh, không bong tróc, hư hỏng, giữ khô, loại bỏ độ ẩm, để tránh các lỗ khí trong mối hàn. Khi tạo bề mặt, cần phải áp dụng hàn khứ hồi hoặc có thể áp dụng hàn chéo phân lớp và lượng hàn phải ít hơn mỗi lần để ngăn cánh bị tập trung nhiệt và gây ra biến dạng ứng suất. Sau khi hàn sửa chữa, cánh được cắt tỉa bằng máy mài. Cánh quạt đã sửa chữa phải được kiểm tra cân bằng tĩnh. Để ngăn cánh quạt quay ở tốc độ cao, lực ly tâm được tạo ra do sự mất cân bằng của trọng lượng bổ sung để làm cho máy bơm nước rung.
Bản vẽ kết cấu bơm dòng DT

Liên hệ với chúng tôi bất cứ lúc nào

