|
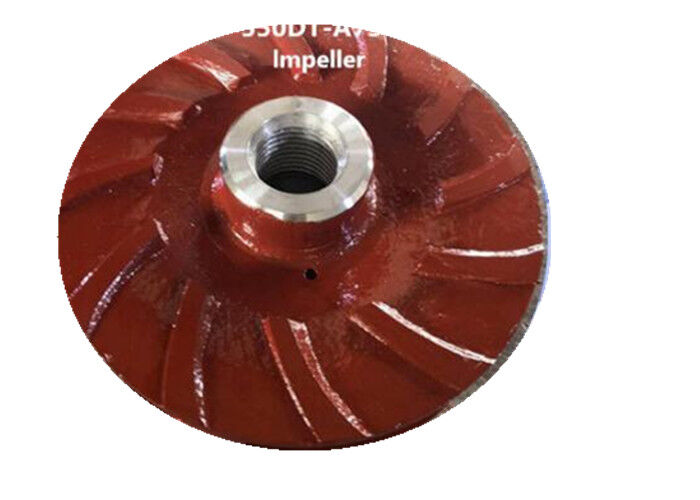
মেটাল স্লারি পাম্প পার্টস 5 ভ্যান A05 আল্ট্রা ক্রোমের সাথে ইম্পেলার বন্ধ
| উৎপত্তি স্থল | চীন |
| পরিচিতিমুলক নাম | horizontal-slurrypump.com |
| সাক্ষ্যদান | ISO |
| মডেল নম্বার | OEM |
স্লারি পাম্পের খুচরা যন্ত্রাংশ
,শিল্প পাম্পের যন্ত্রাংশ
ধাতু 550DT - এ 75 পাম্প 5 ভ্যান সহ বন্ধ প্ররোচক
পলির কারণে, জল প্রবাহের ক্ষয়, মাঝারি জারা, পাম্প ইমপ্লেলার ধীরে ধীরে পরিধান এবং ক্ষয় হবে। ব্লেডের পৃষ্ঠটি প্রায়শই খাঁজ বা রেখা তৈরি করে, বা গহ্বর দ্বারা ক্ষতিগ্রস্থ হয় এবং পাতাগুলিতে মধুচক্রের মতো গর্ত এবং এমনকি পারফোরেশন থাকে। যদি ব্লেডটি স্টোমাটা, ফোস্কা বা স্ল্যাগ অন্তর্ভুক্তি দিয়ে কাস্ট করা হয় তবে পৃষ্ঠটি স্টোমাটা বা এমনকি দৌড়ানোর পরেও ফাটলগুলির ঝুঁকিতে রয়েছে। গহ্বরের উচ্চ প্রতিরোধের, ঘর্ষণ ক্ষতি এবং কঠোরতার সাথে উচ্চতর শক্তি এবং প্রভাব শক্তি শোষণের দৃ ness ়তার উচ্চ শক্তি দেখায় উপাদানগুলির কার্যকারিতা সূচকগুলির লক্ষ্যযুক্ত সমন্বয়।
- আমাকে স্ট্যান্ডার্ড কোডটি বলুন না। আমরা অবিলম্বে আপনার মূল্য উদ্ধৃত করতে পারি:
- আপনার প্রয়োজনীয়তাগুলি আমাকে বলুন এবং আপনার জন্য অতিরিক্ত যন্ত্রাংশ কাস্টমাইজ করতে পারেন।
পাম্প অংশগুলি দীর্ঘ পরিষেবা জীবন এবং উচ্চ দক্ষতার জন্য উচ্চ ক্রোম, রাবার বা সিরামিক উপকরণ দিয়ে তৈরি করা যেতে পারে।
প্রদত্ত উপকরণ:
- উচ্চ ক্রোম cast ালাই লোহা
- নমনীয় আয়রন
- স্টেইনলেস স্টিল
- প্রাকৃতিক রাবার
- নির্দিষ্ট রাবার
- পলিউরেথেন
পাম্প প্রতিস্থাপন অংশ উপাদান:
1) উপাদান: ডি 21, জি 01, এ 05 ...
2) শ্যাফ্ট উপাদান: 45#, 40 সিআর, এসএস 304, এসএস 315 ...
3) শ্যাফ্ট হাতা উপাদান: 3CR13, 4CR13, SS304, SS316 ...
4) ল্যান্টন রিং উপাদান: 304, 316, পিটিএফই, কিউ ...
5) বিয়ারিং হাউজিং/ বিয়ারিং এন্ড কভার উপাদান: জি 01, ডি 21 ...
6) ওয়েট এন্ড পার্ট উপাদান: এ 05, এ 07, এ 49, এ 51, এ 33, এ 61, আর 08, আর 26, আর 33, আর 38, আর 55, এস 01, এস 12, এস 21, এস 42,এস 50, ইউ 01, ইপিডিএম, পিইউ, সিআর ...
ধাতব সেন্ট্রিফিউগাল পাম্প ইমপ্লেলারগুলি মেরামত করার জন্য অনেকগুলি পদ্ধতি রয়েছে যেমন অর্ক পলিমার কম্পোজিট লেপ, পাউডার লেপ (ওয়েল্ডিং), ইপোক্সি রজন লেপ এবং রাবার এবং নাইলন সংমিশ্রণ মেরামত। এছাড়াও স্টেইনলেস স্টিল ইনলেস, সার্ফেসিং এবং আরও অনেক কিছু রয়েছে।
সাধারণ মেরামতের পদ্ধতি:
1, তামা তারের মেরামত পদ্ধতি
পিনহোল-আকৃতির গহ্বরের জন্য, যতক্ষণ না গর্তগুলি কোনও টুকরোতে সংযুক্ত না থাকে ততক্ষণ পিনহোলটি একটি তামার তারের সাথে খোঁচা দেওয়া যেতে পারে এবং ট্রোয়েলটি গন্ধ পেতে ব্যবহার করা যেতে পারে। প্রক্রিয়াজাতকরণের আগে, ব্লেডের পৃষ্ঠটি মরিচা এবং ময়লা দিয়ে পরিষ্কার করা উচিত, তারপরে ছিদ্রগুলিতে অক্সিজেনটি অক্সিজেন-অ্যাসিটিলিন শিখা দিয়ে উড়িয়ে দেওয়া উচিত এবং তারপরে তামা তারের উপযুক্ত বেধটি গর্তে পূর্ণ হয় এবং তামাটি একটি পয়েন্ট হাতুড়ি দিয়ে ট্যাপ করা হয়। তারটি চেপে ধরে গর্তে চেপে ধরে একটি ফাইল দিয়ে সমতল করা হয়।
2, গ্যাস ld ালাই মেরামত পদ্ধতি
ইমপ্লেলারটি একটি কাঠকয়ালের আগুনে স্থাপন করা হয় এবং 400-500 ডিগ্রি সেন্টিগ্রেডে উত্তপ্ত করা হয় টিনটি মেরামত করা জয়েন্টে ঝুলানো হয় এবং তারপরে ব্রাস ফিলামেন্টটি একটি অক্সিজেন-অ্যাসিটিলিন শিখা দিয়ে মেরামত করার জন্য খাঁজ বা গর্তে গলে যায়। Ld ালাইয়ের পরে, কাঠকয়ালের আগুন সরানো হয় এবং অ্যাসবেস্টস সরানো হয়। ক্র্যাকিং এড়াতে ব্লেডগুলি ধীরে ধীরে শীতল হওয়ার জন্য বোর্ডটি নিরোধক দিয়ে আচ্ছাদিত। ওয়েল্ডিংয়ের পরে, বিরক্তিকর সরঞ্জামটি মূল কনট্যুর অনুসারে মেশিনিংটি শেষ করতে ব্যবহৃত হয়।
3, ইপোক্সি রজন মেরামত পদ্ধতি
মিশ্রণ অনুপাত এবং ক্রম অনুসারে, একটি কাচের জিনিসপত্রে যথাযথ পরিমাণে ইপোক্সি রজন, ইথাইলেনডিয়ামিন, ডিবিটাইল ফ্যাথালেট এবং অ্যাসিটোন গ্রহণ করুন এবং ভালভাবে মিশ্রিত করুন। মিশ্রণের সময় আঠালোগুলির সান্দ্রতার দিকে মনোযোগ দিন এবং উপযুক্ত পরিমাণে অ্যাসিটোন পরিমাণ যুক্ত করুন। প্রস্তুত ইপোক্সি রজন 20-30 মিনিটের মধ্যে ব্যবহৃত হয়। ইপোক্সি রজন তুলতে একটি উল ব্রাশ ব্যবহার করুন, ব্লেডের পৃষ্ঠটি ফোস্কা এবং ছিদ্র দিয়ে ব্রাশ করুন। ব্রাশ করার সময়, ছিদ্রগুলির মাঝখানে ফোস্কা এবং বুদবুদগুলি আলতো করে বের করার জন্য একটি ধারালো শঙ্কু ব্যবহার করুন। যতটা সম্ভব প্রয়োগ করুন এবং একটি স্ক্র্যাপার দিয়ে আলতো করে স্ক্র্যাপ করুন। বাস্তব। ইপোক্সি রজন 1-2 ঘন্টা নিরাময় করার পরে, এটি 2 থেকে 3 বার আবার ব্রাশ করুন। একবার ব্রাশ প্রয়োগ করার সময়, ব্লেডের পৃষ্ঠটি মসৃণ এবং মসৃণ করতে ভুলবেন না। চিত্রকর্মটি শেষ হওয়ার পরে, ইমপ্লেলারটি 20-30 ডিগ্রি সেন্টিগ্রেড এবং তুলনামূলকভাবে কম আপেক্ষিক আর্দ্রতার পরিবেশে স্থাপন করা হয় এবং আস্তে আস্তে 48 ঘন্টা ধরে রাখা হয়। ইপোক্সি রজন সম্পূর্ণরূপে নিরাময় হওয়ার পরে, ইমপ্লেলারের কনট্যুর এবং পৃষ্ঠের স্তরটির প্রোট্রুশনটি একটি ফাইল বা স্যান্ডার দিয়ে ছাঁটাই করা হয়।
4, ত্বরিত ইস্পাত মেরামত পদ্ধতি
দ্রুত গঠিত ইস্পাত নিরাময়ের আগে সিমেন্টের মতো আঠালো মেরামত এজেন্ট। এটির উচ্চ শক্তি, উচ্চ কঠোরতা, কোনও সঙ্কুচিত এবং নিরাময়ের পরে কোনও মরিচা নেই। এটি স্টিল, লোহা এবং অন্যান্য ধাতব উপকরণগুলিতে ছিদ্র, ফাটল, ফোস্কা ইত্যাদি ভরাট করার জন্য উপযুক্ত। একটি শক্তিশালী বন্ধন প্রভাব সঙ্গে মেরামত। মেরামত করার আগে, মেরামত করা অঞ্চলের চারপাশে রুক্ষ মরিচা এবং ময়লা পরিষ্কার করুন এবং এটিকে রাউল করুন। দ্রুত-ফর্ম স্টিলের প্লাস্টিকের টিউবের কলয়েডটি বের করে নেওয়া হয় এবং জেলটির দুটি পৃথক রঙের উপকরণ এবং জেলটির বাইরের ত্বকের দ্রুত এবং সম্পূর্ণরূপে এক রঙে (প্রায় 1 থেকে 2 মিনিট) টুকরো টুকরো করা হয় (প্রায় 1 থেকে 2 মিনিট) তাপ উত্পাদন এবং নরমতা অর্জনের জন্য। কোলয়েডাল স্টিল কলয়েডকে দৃ ified ় করার আগে, এটি দৃ ly ়ভাবে মেরামতের জায়গায় মেনে চলা হয়, এবং কলয়েডের দৃ ification ়করণ প্রক্রিয়া চলাকালীন ফোর্স (হাত বা সরঞ্জাম) এর সাথে কমপ্যাক্ট করা হয় ব্লেডের আঠালোটির আঠালোকে বাড়ানোর জন্য। ফিউজিবল স্টিলটি শক্ত হওয়ার পরে, এটি একটি ফাইল দিয়ে সমতল করা হয়।
5, সার্ফেসিং মেরামত পদ্ধতি
সার্ফেসিংয়ের আগে, একটি পেষকদন্ত দিয়ে গহ্বরের অংশটি পিষে নিন এবং উজ্জ্বল ধাতব দেহটি উন্মুক্ত না হওয়া পর্যন্ত মরিচা এবং ধ্বংসাবশেষের পৃষ্ঠটি পরিষ্কার করুন, যাতে সার্ফেসিং স্তর এবং ফলকটি আরও দৃ ly ়ভাবে একত্রিত হয়। পরিষ্কার করার পরে, ইমপ্রেদারকে প্রিহিটিংয়ের জন্য একটি কাঠকয়লা আগুনে রাখা হয়। ব্লেড উপাদান হিসাবে একই ইলেক্ট্রোড বা স্টেইনলেস স্টিল ইলেক্ট্রোড ব্যবহার করুন, খোসা ছাড়াই, ক্ষতি, শুকনো রাখুন, আর্দ্রতা সরান, যাতে ওয়েল্ডের বায়ু গর্তগুলি এড়াতে পারে। সার্ফেসিংয়ের সময়, রাউন্ড-ট্রিপ ওয়েল্ডিং অবলম্বন করা প্রয়োজন, বা স্তরিত ক্রস-ওয়েল্ডিং গ্রহণ করা যেতে পারে এবং ব্লেডটি তাপ দ্বারা ঘন হতে এবং স্ট্রেস বিকৃতি সৃষ্টি করতে বাধা দেওয়ার জন্য প্রতিটি সময় ld ালাইয়ের পরিমাণ কম হওয়া উচিত। মেরামত ওয়েল্ডিংয়ের পরে, ফলকটি একটি স্যান্ডার দিয়ে ছাঁটাই করা হয়। মেরামত করা ইমারারকে অবশ্যই একটি স্ট্যাটিক ভারসাম্য পরীক্ষার শিকার হতে হবে। উচ্চ গতিতে ইমপ্রেলারকে ঘোরানো থেকে রোধ করার জন্য, অতিরিক্ত ওজনের ভারসাম্যহীনতার কারণে জল পাম্পকে কম্পনের কারণে কেন্দ্রীভূত শক্তি উত্পন্ন হয়।
ডিটি সিরিজ পাম্প নির্মাণ অঙ্কন

যে কোন সময় আমাদের সাথে যোগাযোগ করুন

