|
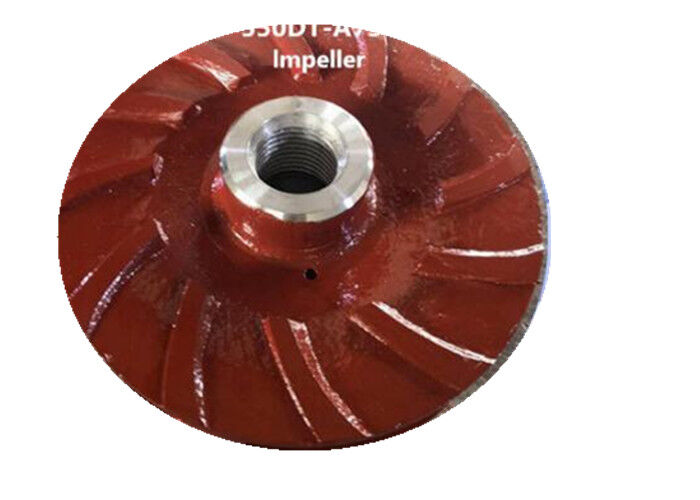
La bomba de la mezcla del metal parte el impeledor cerrado con 5 paletas A05 ultra Chrome
| Lugar de origen | China |
| Nombre de la marca | horizontal-slurrypump.com |
| Certificación | ISO |
| Número de modelo | Producción original |
recambios de la bomba de la mezcla
,piezas industriales de la bomba
Impeller cerrado de bomba 550DT - A75 de metal con 5 paletas
Debido al sedimento, la erosión del flujo de agua, la corrosión del medio, el impulsor de la bomba se desgastar y corroerse gradualmente.o está dañado por cavitaciónSi la hoja está fundida con estomas, ampollas o inclusiones de escoria, la superficie es propensa a estomas o incluso grietas después de correr.Ajuste específico de los indicadores de rendimiento de los materiales, con una alta resistencia a la adhesión y resistencia a la absorción de energía por impacto, con una alta resistencia a la cavitación, el daño por abrasión y la dureza.
- Dime el código estándar no. Podemos citarte el precio inmediatamente:
- Dime tus necesidades y puedo personalizar piezas de repuesto para ti.
Las partes de la bomba pueden estar hechas de materiales de alto cromo, caucho o cerámica para una mayor vida útil y mayor eficiencia.
Materiales ofrecidos:
- Hierro fundido de alto cromo
- Hierro dúctil
- Acero inoxidable
- El caucho natural
- caucho específico
- El poliuretano
Material de las piezas sustituidas por bombas:
1) Material: D21, G01, A05...
2) Material del eje: 45#, 40Cr, SS304, SS315...
3) Material de la funda del eje: 3Cr13, 4Cr13, SS304, SS316...
4) Material del anillo de la linterna: 304, 316, PTFE, Cu...
5) Revestimiento del rodamiento/material de la cubierta del extremo del rodamiento: G01, D21...
6) Material de las partes de extremo mojado: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42,S50, U01, EPDM, PU, CR...
Existen muchos métodos para reparar los impulsores de bombas centrífugas metálicas, como el recubrimiento de compuestos de polímero ARC, el recubrimiento de polvo (saldadura), el recubrimiento de resina epoxi y la reparación de compuestos de caucho y nylon.También hay incrustaciones de acero inoxidable, surgiendo y así sucesivamente.
Métodos de reparación comunes:
1, método de reparación de alambre de cobre
Para la cavitación en forma de agujero de alfiler, siempre que los agujeros no estén conectados en una pieza, el agujero de alfiler se puede perforar con un alambre de cobre y la paleta se puede usar para manchar.La superficie de la hoja debe limpiarse con óxido y suciedad, entonces el oxígeno en los poros debe ser soplado con la llama de oxígeno-acetileno, y luego el espesor adecuado del cable de cobre se llena en el agujero,y el cobre es golpeado con un martillo puntiagudoEl alambre es apretado y apretado en el agujero y aplanado con una hoja.
2, método de reparación de soldadura por gas
El impulsor se coloca sobre un fuego de carbón y se calienta a 400-500 ° C. El estaño se cuelga en la unión reparada,y luego el filamento de latón se funde en la ranura o agujero para ser reparado con una llama de oxígeno-acetilenoDespués de la soldadura, se elimina el fuego de carbón y se elimina el amianto. La tabla está cubierta con aislamiento para permitir que las hojas se enfríen lentamente para evitar grietas.la herramienta de perforación se utiliza para terminar el mecanizado de acuerdo con el contorno original.
3, método de reparación de resina epoxi
De acuerdo con la proporción y el orden de mezcla, se toma una cantidad adecuada de resina epoxi, etilenodiamina, ftalato de dibutilo y acetona en una vasija de vidrio y se mezcla bien.Preste atención a la viscosidad del adhesivo al mezclar, y añadir la cantidad de acetona en la cantidad adecuada. La resina epoxi preparada se utiliza en 20-30 minutos.cepilla la superficie de la hoja con las ampollas y los poros. al cepillarse, use un cono afilado para exprimir suavemente las ampollas y las burbujas en medio de los poros. aplique tanto como sea posible y rasque suavemente con un raspador. real.Después de curar la resina epoxi durante 1-2 horasCuando se aplica el pincel una vez, asegúrese de que la superficie de la cuchilla sea lisa y lisa.el impulsor se coloca en un ambiente de 20-30 ° C y una humedad relativa relativamente bajaDespués de que la resina epoxi esté completamente curada, el contorno del impulsor y la protuberancia en la capa superficial se recortan con una hoja o una lijera.
4, método de reparación acelerada del acero
El acero de formación rápida es un agente de reparación adhesivo similar al cemento antes del curado. Tiene alta resistencia, alta dureza, no se contrae y no oxida después del curado. Es adecuado para llenar poros, grietas, ampollas,Antes de la reparación, limpie el óxido y la suciedad alrededor de la zona reparada y áspera.El coloide en el tubo de plástico del acero de forma rápida se extrae, y los materiales de los dos colores diferentes del núcleo y la piel exterior del gel se trituran rápida y completamente en un solo color (aproximadamente 1 a 2 min) para lograr la generación de calor y suavidad.Antes de solidificar el coloide de acero coloidal, se adhiere firmemente al lugar de reparación,y se compacta con fuerza (mano o herramienta) varias veces durante el proceso de solidificación del coloide para mejorar la adhesión del adhesivo a la hojaDespués de que el acero fusible se endurece, se aplana con una hoja.
5, método de reparación de la superficie
Antes de salir a la superficie, moler la parte de cavitación con una molienda, y limpiar la superficie del óxido y los desechos hasta que el cuerpo de metal brillante está expuesto,para que la capa de superficie y la hoja se combinan más firmementeDespués de limpiar, el impulsor se coloca en un fuego de carbón para precalentar.eliminar la humedadEn el caso de las soldaduras de superficie, es necesario adoptar la soldadura de ida y vuelta o puede adoptarse la soldadura cruzada estratificada.y la cantidad de soldadura debe ser menor en cada momento para evitar que la hoja se concentre por el calor y causar deformación por esfuerzo. Después de la soldadura de reparación, la cuchilla se recorta con una lijera. La manivela reparada debe someterse a un ensayo de equilibrio estático.la fuerza centrífuga se genera debido al desequilibrio del peso adicional para hacer que la bomba de agua vibre.
Dibujo de construcción de la bomba de la serie DT

Contacta con nosotros en cualquier momento

