|
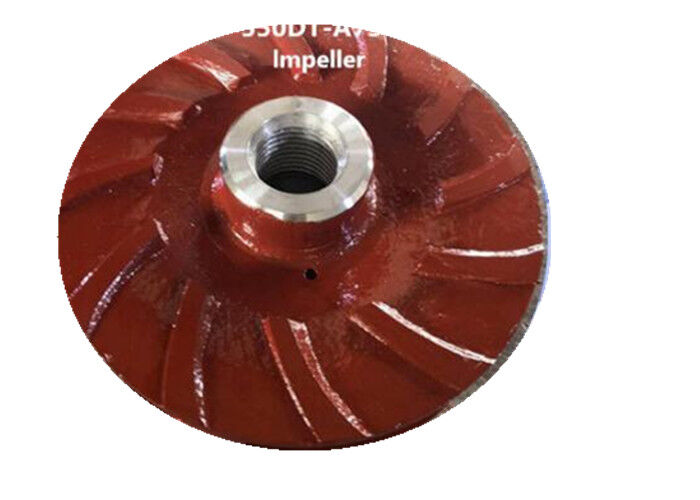
Bagian Pompa Lumpur Logam Tertutup Impeller Dengan 5 Baling-Baling A05 Ultra Chrome
| Tempat asal | Cina |
| Nama merek | horizontal-slurrypump.com |
| Sertifikasi | ISO |
| Nomor model | OEM |
suku cadang pompa slurry
,Bagian pompa industri
Metal 550DT - Impeler Tertutup Pompa A75 Dengan 5 Baling-Baling
Karena endapan, erosi aliran air, korosi media, impeler pompa akan secara bertahap aus dan berkarat. Permukaan bilah sering membentuk alur atau garis, atau rusak oleh kavitasi, dan bilah memiliki lubang seperti sarang lebah dan bahkan perforasi. Jika bilah dicetak dengan stomata, lepuh atau inklusi terak, permukaannya rentan terhadap stomata atau bahkan retakan setelah dijalankan. Penyesuaian yang ditargetkan dari indikator kinerja material, menunjukkan kekuatan adhesi dan ketangguhan penyerapan energi benturan yang tinggi, dengan ketahanan tinggi terhadap kavitasi, kerusakan abrasi, dan kekerasan.
- beri tahu saya kode standar no. kami dapat mengutip harga segera:
- Beri tahu saya persyaratan Anda dan dapat menyesuaikan suku cadang untuk Anda.
Suku cadang pompa dapat dibuat dari bahan kromium tinggi, karet, atau keramik untuk masa pakai yang lebih lama dan efisiensi yang lebih tinggi.
Material yang Ditawarkan:
- Besi Cor Krom Tinggi
- Besi Ulet
- Baja Tahan Karat
- Karet Alam
- Karet Khusus
- Poliuretan
Material suku cadang pengganti pompa:
1) Material: D21, G01, A05...
2) Material poros: 45#, 40Cr, SS304, SS315...
3) Material selongsong poros: 3Cr13, 4Cr13, SS304, SS316...
4) Material cincin lentera: 304, 316, PTFE, Cu...
5) Material rumah bantalan/penutup ujung bantalan: G01, D21...
6) Material bagian ujung basah: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
Ada banyak metode untuk memperbaiki impeler pompa sentrifugal logam, seperti pelapisan komposit polimer ARC, pelapisan bubuk (pengelasan), pelapisan resin epoksi, dan perbaikan komposit karet dan nilon. Ada juga sisipan baja tahan karat, penampakan permukaan, dan sebagainya.
Metode perbaikan umum:
1, metode perbaikan kawat tembaga
Untuk kavitasi berbentuk lubang jarum, selama lubang tidak terhubung menjadi satu bagian, lubang jarum dapat dilubangi dengan kawat tembaga, dan sekop dapat digunakan untuk mengolesi. Sebelum diproses, permukaan bilah harus dibersihkan dari karat dan kotoran, kemudian oksigen dalam pori-pori harus ditiup dengan nyala api oksigen-asetilen, dan kemudian ketebalan kawat tembaga yang sesuai diisi ke dalam lubang, dan tembaga diketuk dengan palu runcing. Kawat diperas dan ditekan ke dalam lubang dan diratakan dengan file.
2, metode perbaikan pengelasan gas
Impeler ditempatkan di atas api arang dan dipanaskan hingga 400-500 ° C. Timah digantung pada sambungan yang diperbaiki, dan kemudian filamen kuningan dilelehkan ke dalam alur atau lubang yang akan diperbaiki dengan nyala api oksigen-asetilen. Setelah pengelasan, api arang dihilangkan, dan asbes dihilangkan. Papan ditutupi dengan isolasi untuk memungkinkan bilah mendingin secara perlahan untuk menghindari retak. Setelah pengelasan, alat membosankan digunakan untuk menyelesaikan pemesinan sesuai dengan kontur aslinya.
3, metode perbaikan resin epoksi
Sesuai dengan rasio dan urutan pencampuran, ambil resin epoksi, etilendiamin, dibutil ftalat, dan aseton dalam jumlah yang sesuai dalam gelas dan campur dengan baik. Perhatikan viskositas perekat saat mencampur, dan tambahkan jumlah aseton dalam jumlah yang sesuai. Resin epoksi yang disiapkan digunakan dalam waktu 20-30 menit. Gunakan sikat wol untuk mengambil resin epoksi, sikat permukaan bilah dengan lepuh dan pori-pori. Saat menyikat, gunakan kerucut tajam untuk mengeluarkan lepuh dan gelembung di tengah pori-pori dengan lembut. Oleskan sebanyak mungkin dan kikis dengan lembut dengan pengikis. nyata. Setelah resin epoksi mengeras selama 1-2 jam, sikat lagi selama 2 hingga 3 kali. Saat mengaplikasikan sikat sekali, pastikan untuk membuat permukaan bilah halus dan rata. Setelah pengecatan selesai, impeler ditempatkan di lingkungan 20-30 ° C dan kelembaban relatif yang relatif rendah, dan dipertahankan secara perlahan selama 48 jam. Setelah resin epoksi benar-benar mengeras, kontur impeler dan tonjolan pada lapisan permukaan dipangkas dengan file atau sander.
4, metode perbaikan baja yang dipercepat
Baja yang terbentuk cepat adalah agen perbaikan perekat seperti semen sebelum pengerasan. Ia memiliki kekuatan tinggi, kekerasan tinggi, tidak menyusut dan tidak berkarat setelah pengerasan. Sangat cocok untuk mengisi pori-pori, retakan, lepuh, dll. dalam baja, besi, dan bahan logam lainnya. Diperbaiki dengan efek pengikatan yang kuat. Sebelum memperbaiki, bersihkan karat dan kotoran kasar di sekitar area yang diperbaiki dan kasarkan. Koloid dalam tabung plastik baja yang terbentuk cepat dikeluarkan, dan bahan dari dua warna inti dan kulit luar gel yang berbeda dihancurkan dengan cepat dan sepenuhnya menjadi satu warna (sekitar 1 hingga 2 menit) untuk mencapai pembangkitan panas dan kelembutan. Sebelum koloid baja koloid akan dipadatkan, ia melekat kuat pada tempat perbaikan, dan dipadatkan dengan paksa (tangan atau alat) beberapa kali selama proses pemadatan koloid untuk meningkatkan adhesi perekat ke bilah. Setelah baja yang dapat menyatu mengeras, diratakan dengan file.
5, metode perbaikan penampakan permukaan
Sebelum penampakan permukaan, giling bagian kavitasi dengan penggiling, dan bersihkan permukaan dari karat dan serpihan sampai badan logam yang cerah terbuka, sehingga lapisan penampakan permukaan dan bilah lebih kuat digabungkan. Setelah dibersihkan, impeler ditempatkan di api arang untuk pemanasan awal. Gunakan elektroda yang sama atau elektroda baja tahan karat sebagai bahan bilah, tanpa mengelupas, kerusakan, tetap kering, hilangkan kelembapan, untuk menghindari lubang udara di lasan. Saat menampakkan permukaan, perlu mengadopsi pengelasan pulang-pergi, atau pengelasan silang berlapis dapat diadopsi, dan jumlah pengelasan harus lebih sedikit setiap saat untuk mencegah bilah terkonsentrasi oleh panas dan menyebabkan deformasi tegangan. Setelah pengelasan perbaikan, bilah dipangkas dengan sander. Impeler yang diperbaiki harus menjalani uji keseimbangan statis. Untuk mencegah impeler berputar pada kecepatan tinggi, gaya sentrifugal dihasilkan karena ketidakseimbangan berat tambahan untuk menyebabkan pompa air bergetar.
Gambar Konstruksi Pompa Seri DT

Hubungi kami kapan saja

