|
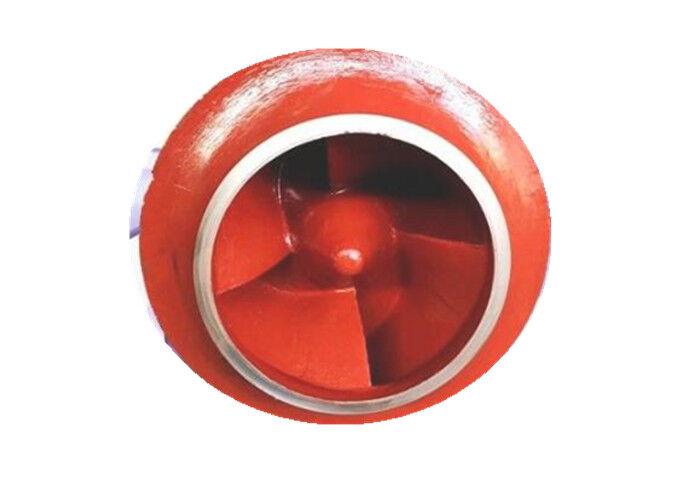
Suku Cadang Pompa Sentrifugal Desulfurisasi FGD Bahan Imepeller A49
| Tempat asal | Cina |
| Nama merek | horizontal-slurrypump.com |
| Sertifikasi | ISO |
| Nomor model | OEM |
suku cadang pompa slurry
,Bagian pompa industri
-beri tahu saya kode standar no. kami dapat mengutip harga untuk Anda segera:
-Beri tahu saya persyaratan Anda dan dapat menyesuaikan suku cadang untuk Anda.
Suku cadang pompa dapat dibuat dari bahan krom tinggi, karet atau keramik untuk masa pakai yang lebih lama dan efisiensi yang lebih tinggi.
Bahan yang Ditawarkan:
- Besi Cor Krom Tinggi
- Besi Ulet
- Baja Tahan Karat
- Karet Alam
- Karet Khusus
- Poliuretan
Material suku cadang pengganti pompa:
1) Material: D21, G01, A05...
2) Material poros: 45#, 40Cr, SS304, SS315...
3) Material selongsong poros: 3Cr13, 4Cr13, SS304, SS316...
4) Material cincin lentera: 304, 316, PTFE, Cu...
5) Material rumah bantalan/penutup ujung bantalan: G01, D21...
6) Material bagian ujung basah: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42, S50, U01, EPDM, PU, CR...
Ada banyak metode untuk memperbaiki impeller pompa sentrifugal logam, seperti pelapisan komposit polimer ARC, pelapisan bubuk (pengelasan), pelapisan resin epoksi, dan perbaikan komposit karet dan nilon. Ada juga sisipan baja tahan karat, pelapisan permukaan, dan sebagainya.
Metode perbaikan umum:
1, metode perbaikan kawat tembaga
Untuk kavitasi berbentuk lubang jarum, selama lubang tidak terhubung menjadi satu bagian, lubang jarum dapat dilubangi dengan kawat tembaga, dan sekop dapat digunakan untuk mengolesi. Sebelum diproses, permukaan bilah harus dibersihkan dari karat dan kotoran, kemudian oksigen dalam pori-pori harus ditiup dengan nyala api oksigen-asetilen, dan kemudian ketebalan kawat tembaga yang sesuai diisi ke dalam lubang, dan tembaga diketuk dengan palu runcing. Kawat diperas dan ditekan ke dalam lubang dan diratakan dengan file.
2, metode perbaikan pengelasan gas
Impeller ditempatkan di atas api arang dan dipanaskan hingga 400-500 ° C. Timah digantung pada sambungan yang diperbaiki, dan kemudian filamen kuningan dilelehkan ke dalam alur atau lubang yang akan diperbaiki dengan nyala api oksigen-asetilen. Setelah pengelasan, api arang dihilangkan, dan asbes dihilangkan. Papan ditutupi dengan isolasi untuk memungkinkan bilah mendingin secara perlahan untuk menghindari retak. Setelah pengelasan, alat membosankan digunakan untuk menyelesaikan pemesinan sesuai dengan kontur aslinya.
3, metode perbaikan resin epoksi
Sesuai dengan rasio dan urutan pencampuran, ambil resin epoksi, etilendiamin, dibutil ftalat, dan aseton dalam jumlah yang sesuai dalam gelas dan campur dengan baik. Perhatikan viskositas perekat saat mencampur, dan tambahkan jumlah aseton dalam jumlah yang sesuai. Resin epoksi yang disiapkan digunakan dalam waktu 20-30 menit. Gunakan sikat wol untuk mengambil resin epoksi, sikat permukaan bilah dengan lepuh dan pori-pori. Saat menyikat, gunakan kerucut tajam untuk dengan lembut memeras lepuh dan gelembung di tengah pori-pori. Oleskan sebanyak mungkin dan gosok dengan lembut dengan pengikis. nyata. Setelah resin epoksi mengeras selama 1-2 jam, sikat lagi selama 2 hingga 3 kali. Saat mengaplikasikan sikat sekali, pastikan untuk membuat permukaan bilah halus dan rata. Setelah pengecatan selesai, impeller ditempatkan di lingkungan 20-30 ° C dan kelembaban relatif yang relatif rendah, dan perlahan-lahan dipertahankan selama 48 jam. Setelah resin epoksi benar-benar mengeras, kontur impeller dan tonjolan pada lapisan permukaan dipangkas dengan file atau sander.
4, metode perbaikan baja yang dipercepat
Baja yang terbentuk cepat adalah agen perbaikan perekat seperti semen sebelum pengerasan. Ia memiliki kekuatan tinggi, kekerasan tinggi, tidak ada penyusutan dan tidak ada karat setelah pengerasan. Sangat cocok untuk mengisi pori-pori, retakan, lepuh, dll. dalam baja, besi, dan bahan logam lainnya. Diperbaiki dengan efek pengikatan yang kuat. Sebelum memperbaiki, bersihkan karat dan kotoran kasar di sekitar area yang diperbaiki dan kasarkan. Koloid dalam tabung plastik baja cepat dibuang, dan bahan dari dua warna inti dan kulit luar gel yang berbeda dengan cepat dan sepenuhnya dihancurkan menjadi satu warna (sekitar 1 hingga 2 menit) untuk mencapai pembangkitan panas dan kelembutan. Sebelum koloid baja koloid akan dipadatkan, ia melekat kuat pada tempat perbaikan, dan dipadatkan dengan paksa (tangan atau alat) beberapa kali selama proses pemadatan koloid untuk meningkatkan daya rekat perekat ke bilah. Setelah baja yang dapat menyatu mengeras, diratakan dengan file.
5, metode perbaikan pelapisan permukaan
Sebelum pelapisan permukaan, giling bagian kavitasi dengan penggiling, dan bersihkan permukaan karat dan puing-puing sampai badan logam yang cerah terbuka, sehingga lapisan pelapisan permukaan dan bilah lebih kuat digabungkan. Setelah dibersihkan, impeller ditempatkan dalam api arang untuk pemanasan awal. Gunakan elektroda yang sama atau elektroda baja tahan karat sebagai bahan bilah, tanpa mengelupas, kerusakan, tetap kering, hilangkan kelembapan, untuk menghindari lubang udara di lasan. Saat melapisi permukaan, perlu untuk mengadopsi pengelasan pulang-pergi, atau pengelasan silang berlapis dapat diadopsi, dan jumlah pengelasan harus lebih sedikit setiap saat untuk mencegah bilah terkonsentrasi oleh panas dan menyebabkan deformasi tegangan. Setelah pengelasan perbaikan, bilah dipangkas dengan sander. Impeller yang diperbaiki harus menjalani uji keseimbangan statis. Untuk mencegah impeller berputar pada kecepatan tinggi, gaya sentrifugal dihasilkan karena ketidakseimbangan berat tambahan untuk menyebabkan pompa air bergetar.
Fitur:
1. Karakteristik khas dari pompa rekayasa FGD kami adalah teknologi berlapis ganda dan berlapis karet. Struktur berlapis ganda mengacu pada badan pompa dibagi menjadi cangkang pompa luar dan lapisan dalam. Yang pertama menahan tekanan dan mengisolasi bubur. Yang terakhir bersentuhan dengan bubur abrasif dan korosif. Kita hanya perlu mengganti liner bagian dalam yang aus.
2. Pompa rekayasa FGD terutama digunakan untuk mengangkut bubur batu kapur dan gipsum. Hal ini membutuhkan kinerja bagian basah tidak hanya dalam anti-abrasif tetapi juga dalam anti-korosif. Oleh karena itu, bagian basah (seperti impeller, liner volute dan sisipan pelat rangka, dll.) mengadopsi A49 yang dikombinasikan dengan bahan karet.
3. Praktik rekayasa menunjukkan bahwa masa pakai komponen yang dibuat oleh kami tiga kali lipat atau bahkan lebih tinggi daripada produk Cr30A tradisional atau pompa baja tahan karat dupleks.
Aplikasi
Pompa Desulfurisasi Gas Bahan Bakar/Pompa sistem FGD
Pompa desulfurisasi sentrifugal hisap aksial seri TDT dapat secara luas
digunakan untuk mengirimkan bubur batu kapur atau gipsum untuk sistem desulfurisasi fas dari pembangkit listrik panas,
produsen aluminium dan kilang minyak. Dalam bubur, kandungan ion klorin yang dapat diterima adalah
60000ppm, dan nilai Ph yang dapat diterima adalah antara 2,5-13.

| Karakteristik Teknis | |
| 1 | Bagian yang aus diadopsi dengan CFD (Computational Fluid Dynamics) sehingga dirancang |
| keandalan dan efisiensi tinggi. | |
| 2 | Posisi impeller dapat diubah dengan menyesuaikan rakitan bantalan dan pompa |
| unit dapat dalam keadaan operasi yang efisien. | |
| 3 | Pompa adalah jenis pembongkaran belakang dan tidak perlu membongkar sambungan pipa untuk memastikan |
| struktur sederhana dan mudah dirawat. | |
| 4 | Kepala pompa menggunakan bantalan rol tirus baris ganda dan ujung penggerak menggunakan bantalan rol silinder, |
| bantalan dilumasi dengan oli encer daur ulang, meningkatkan kondisi kerja bantalan dan | |
| meningkatkan masa pakai. | |
| 5 | Segel mekanis diadopsi dengan segel mekanis tipe wadah untuk memastikan pengoperasian yang andal. |
| 6 | Mudah dirawat dan diperbaiki dan tidak perlu membongkar pipa air masuk dan keluar. |
Hubungi kami kapan saja

