|
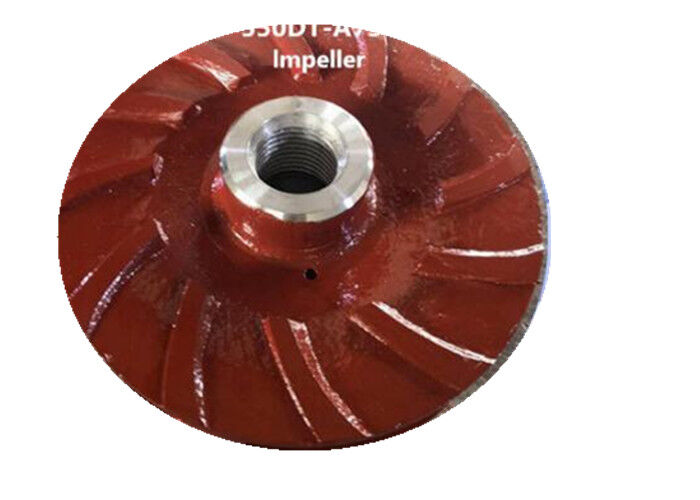
A bomba da pasta do metal parte o impulsor fechado com 5 aletas A05 ultra Chrome
| Lugar de origem | China |
| Marca | horizontal-slurrypump.com |
| Certificação | ISO |
| Número do modelo | OEM |
peças sobresselentes da bomba da pasta
,peças industriais da bomba
Metal 550DT - A75 Impeller fechado de bomba com 5 pás
Devido ao sedimento, à erosão do fluxo de água, à corrosão do meio, o impulsionador da bomba irá gradualmente desgastar e corroer.ou é danificada por cavitaçãoSe a lâmina for moldada com estômatos, bolhas ou inclusões de escória, a superfície é propensa a estômatos ou até mesmo rachaduras após a execução.Ajuste direcionado dos indicadores de desempenho dos materiais, apresentando uma elevada resistência à adesão e resistência à absorção de energia de impacto, com elevada resistência à cavitação, danos por abrasão e dureza.
- Diga-me o código padrão. Podemos citar-lhe o preço imediatamente:
- Diga-me os seus requisitos e posso personalizar peças de reposição para si.
As partes da bomba podem ser feitas de materiais de alto cromo, borracha ou cerâmica para uma vida útil mais longa e maior eficiência.
Materiais oferecidos:
- Ferro fundido de alto cromo.
- Ferro dúctil
- Aço inoxidável
- Borracha natural
- Borracha específica
- Poliuretano
Material das peças substituídas por bombas:
1) Material: D21, G01, A05...
2) Material do eixo: 45#, 40Cr, SS304, SS315...
3) Materiais da funda do eixo: 3Cr13, 4Cr13, SS304, SS316...
4) Material do anel da lanterna: 304, 316, PTFE, Cu...
5) Casas de rolamento/material de cobertura da extremidade do rolamento: G01, D21...
6) Material da parte de extremidade molhada: A05, A07, A49, A51, A33, A61, R08, R26, R33, R38, R55, S01, S12, S21, S42,S50, U01, EPDM, PU, CR...
Existem muitos métodos para reparar rotores de bomba centrífuga metálicos, tais como revestimento de compostos de polímero ARC, revestimento de pó (soldura), revestimento de resina epóxi e reparação de compostos de borracha e nylon.Há também incrustações de aço inoxidável, surgindo e assim por diante.
Métodos de reparação comuns:
1, método de reparação de arame de cobre
Para a cavitação em forma de buraco de alfinete, desde que os buracos não estejam conectados em uma peça, o buraco de alfinete pode ser perfurado com um fio de cobre e a tralha pode ser usada para esfregar.a superfície da lâmina deve ser limpa com ferrugem e sujeira, em seguida, o oxigénio nos poros deve ser soprado com a chama de oxigénio-acetileno e, em seguida, a espessura adequada do fio de cobre é preenchida no buraco,e o cobre é batido com um martelo pontiagudoO fio é apertado e apertado no buraco e achatado com uma fileira.
2, método de reparação de soldadura a gás
O impulsor é colocado num fogo de carvão e aquecido a 400-500 °C. O estanho é pendurado na junção reparada,e então o filamento de latão é derretido na ranhura ou buraco para ser reparado com uma chama de oxigênio-acetilenoApós a soldagem, o fogo de carvão é removido e o amianto é removido.a ferramenta de perfurar é utilizada para terminar a usinagem de acordo com o contorno original.
3, método de reparação de resina epóxi
De acordo com a proporção e a ordem de mistura, tomar uma quantidade adequada de resina epóxi, etilenodiamina, ftalato de dibutilo e acetona num recipiente de vidro e misturar bem.Preste atenção à viscosidade do adesivo ao misturar, e adicionar a quantidade de acetona em quantidade adequada. A resina epoxi preparada é usada em 20-30 minutos.escovar a superfície da lâmina com as bolhas e poros. Ao escovar, use um cone afiado para espremer suavemente as bolhas e bolhas no meio dos poros.Após a resina epóxi ser curada por 1-2 horasAplicando o pincel uma vez, certifique-se de que a superfície da lâmina seja lisa e lisa.O impulsionador é colocado num ambiente de 20-30 °C e uma humidade relativa relativamente baixaApós a resina epóxi ter sido completamente curada, o contorno da hélice e a saliência na camada de superfície são cortados com uma fileira ou uma lixa.
4, método de reparação acelerada de aço
O aço de formação rápida é um agente de reparação adesivo semelhante ao cimento antes do curado. Ele tem alta resistência, alta dureza, não encolhe e não enferruja após o curado. É adequado para encher poros, rachaduras, bolhas,Antes de reparar, limpe a ferrugem e a sujeira ao redor da área reparada e roube-a.O coloide no tubo de plástico do aço de forma rápida é retirado, e os materiais das duas cores diferentes do núcleo e da pele exterior do gel são rapidamente e completamente esmagados em uma cor (cerca de 1 a 2 min) para obter a geração de calor e suavidade.Antes de o coloide de aço coloidal ser solidificado, fique firmemente fixado no local de reparação,e é compactado com força (mão ou ferramenta) várias vezes durante o processo de solidificação do coloide para aumentar a adesão do adesivo à lâminaApós o aço fusível ter sido endurecido, é aplanado com uma fileira.
5, método de reparação da superfície
Antes da superfície, moer a parte de cavitação com um moedor, e limpar a superfície da ferrugem e detritos até que o corpo de metal brilhante está exposto,para que a camada de superfície e a lâmina sejam mais firmemente combinadas. Após a limpeza, o impulsionador é colocado num fogo de carvão para pré-aquecimento.remover a umidadePara evitar furos de ar na soldadura, é necessário adotar a soldadura de ida e volta, ou pode ser adotada a soldadura cruzada estratificada.e a quantidade de soldagem deve ser menor a cada vez para evitar que a lâmina seja concentrada pelo calor e causando deformação por esforço. Após a soldadura de reparação, a lâmina é cortada com uma laminação. O impulsor reparado deve ser submetido a um ensaio de equilíbrio estático.a força centrífuga é gerada devido ao desequilíbrio do peso adicional para causar a vibração da bomba de água.
Desenho de construção da bomba da série DT

Contacte-nos a qualquer momento

