|
Dirigiendo adherencia y resistencia del impeledor de la bomba la buenas al doblez industrial
| Lugar de origen | China |
| Nombre de la marca | horizontal-slurrypump.com |
| Certificación | ISO |
| Número de modelo | Producción original |
recambios de la bomba de la mezcla
,piezas industriales de la bomba
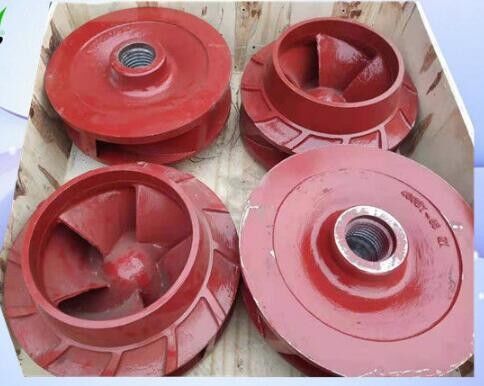
Rodete de bomba de ingeniería FGD 400DT-A65, buena adherencia y resistencia a la flexión
Rodete para 400DT-A65
-Dígame el código estándar no. Podemos cotizarle el precio inmediatamente.
El rodete está hecho de acero inoxidable A49/A05 o dúplex con buena resistencia al desgaste y a los ácidos.
El gas de combustión contiene mucho polvo y, bajo la acción de un medio corrosivo, la situación real del desgaste puede ser más evidente. El rodete 400DT -A65 tiene resistencia a la corrosión y al desgaste, y la vida útil es más larga.
Ventaja
1, Tiene cierta resistencia a la flexión
2, Tiene buena adherencia
3. Cumple con los requisitos anticorrosión en condiciones químicas complejas
Método de reparación del rodete
1, método de reparación con alambre de cobre
Para la cavitación en forma de agujero de alfiler, siempre que los agujeros no estén conectados en una pieza, el agujero de alfiler se puede perforar con un alambre de cobre y se puede usar la llana para untar. Antes del procesamiento, la superficie de la pala debe limpiarse con óxido y suciedad, luego el oxígeno en los poros debe soplarse con la llama de oxígeno-acetileno, y luego el grosor apropiado del alambre de cobre se llena en el agujero, y el cobre se golpea con un martillo puntiagudo. El alambre se aprieta y se introduce en el agujero y se aplana con una lima.
2, método de reparación por soldadura con gas
El rodete se coloca sobre un fuego de carbón y se calienta a 400-500 °C. El estaño se cuelga en la junta reparada, y luego el filamento de latón se funde en la ranura o el agujero a reparar con una llama de oxígeno-acetileno. Después de la soldadura, se retira el fuego de carbón y se retira el amianto. La placa se cubre con aislamiento para permitir que las palas se enfríen lentamente para evitar grietas. Después de la soldadura, la herramienta de perforación se utiliza para terminar el mecanizado de acuerdo con el contorno original.
3, método de reparación con resina epoxi
De acuerdo con la proporción y el orden de mezcla, tome la cantidad adecuada de resina epoxi, etilendiamina, ftalato de dibutilo y acetona en un material de vidrio y mézclelos bien. Preste atención a la viscosidad del adhesivo al mezclar y agregue la cantidad de acetona en una cantidad adecuada. La resina epoxi preparada se usa en 20-30 minutos. Use un cepillo de lana para recoger la resina epoxi, cepille la superficie de la pala con las ampollas y los poros. Al cepillar, use un cono afilado para exprimir suavemente las ampollas y las burbujas en el medio de los poros. Aplique tanto como sea posible y raspe suavemente con un raspador. real. Después de que la resina epoxi se cura durante 1-2 horas, cepíllela nuevamente de 2 a 3 veces. Al aplicar el cepillo una vez, asegúrese de que la superficie de la pala sea lisa y suave. Después de terminar la pintura, el rodete se coloca en un ambiente de 20-30 °C y una humedad relativa relativamente baja, y se mantiene lentamente durante 48 horas. Después de que la resina epoxi se cura por completo, el contorno del rodete y la protuberancia en la capa superficial se recortan con una lima o una lijadora.
4, método de reparación con acero acelerado
El acero de formación rápida es un agente de reparación adhesivo similar al cemento antes del curado. Tiene alta resistencia, alta dureza, sin contracción y sin óxido después del curado. Es adecuado para llenar poros, grietas, ampollas, etc. en acero, hierro y otros materiales metálicos. Reparado con un fuerte efecto de unión. Antes de la reparación, limpie el óxido y la suciedad ásperos alrededor del área reparada y ásperela. El coloide en el tubo de plástico del acero de formación rápida se saca y los materiales de los dos colores diferentes del núcleo y la piel exterior del gel se trituran rápida y completamente en un color (aproximadamente 1 a 2 minutos) para lograr la generación de calor y la suavidad. Antes de que el coloide de acero coloidal se vaya a solidificar, se adhiere firmemente al lugar de reparación y se compacta con fuerza (mano o herramienta) varias veces durante el proceso de solidificación del coloide para mejorar la adhesión del adhesivo a la pala. Después de que el acero fusible se endurece, se aplana con una lima.
5, método de reparación por revestimiento
Antes del revestimiento, muela la parte de cavitación con una amoladora y limpie la superficie del óxido y los escombros hasta que se exponga el cuerpo metálico brillante, de modo que la capa de revestimiento y la pala se combinen más firmemente. Después de la limpieza, el rodete se coloca en un fuego de carbón para precalentar. Use el mismo electrodo o electrodo de acero inoxidable que el material de la pala, sin pelar, dañar, mantener seco, eliminar la humedad, para evitar agujeros de aire en la soldadura. Al revestir, es necesario adoptar la soldadura de ida y vuelta, o se puede adoptar la soldadura transversal estratificada, y la cantidad de soldadura debe ser menor cada vez para evitar que la pala se concentre por el calor y cause deformación por tensión. Después de la soldadura de reparación, la pala se recorta con una lijadora. El rodete reparado debe someterse a una prueba de equilibrio estático. Para evitar que el rodete gire a alta velocidad, la fuerza centrífuga se genera debido al desequilibrio del peso adicional para hacer que la bomba de agua vibre.
Estructura de la bomba de lodo
| No. | Nombre | Material |
| 1 | Rodete | Aleación de alto cromo |
| Caucho natural | ||
| 2 | Carcasa voluta | Aleación de alto cromo |
| 3 | Placa de revestimiento frontal | Aleación de alto cromo |
| Caucho natural | ||
| 4 | Placa de revestimiento trasera | Aleación de alto cromo |
| Caucho natural | ||
| 5 | Revestimiento | Aleación de alto cromo |
| 6 | Expulsor | Aleación de alto cromo |
| 7 | Manguito del eje | 3Cr13 |
| 8 | Anillo de cierre de agua | Aleación de alto cromo |
| 9 | Eje | 45# acero templado y revenido a alta temperatura |
| 10 | Carcasa del cojinete | Hierro gris |
| 11 | Anillo expulsor | Aleación de alto cromo |
| Caucho natural | ||
| 12 | Carcasa frontal | Hierro gris o fundición nodular |
| 13 | Carcasa trasera | Hierro gris o fundición nodular |
| 14 | Base | Hierro gris |
| 15 | Soporte | QT500-7 |

Contacta con nosotros en cualquier momento

