|
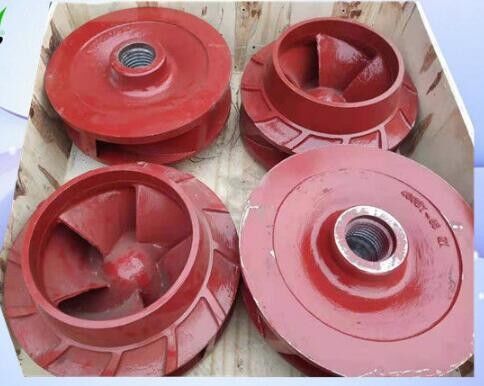
इंजीनियरिंग पंप प्ररित करनेवाला अच्छा आसंजन और झुकने वाले औद्योगिक प्रतिरोध
| उत्पत्ति के प्लेस | चीन |
| ब्रांड नाम | horizontal-slurrypump.com |
| प्रमाणन | ISO |
| मॉडल संख्या | ओईएम |
स्लरी पंप स्पेयर पार्ट्स
,औद्योगिक पंप के भाग
400DT-A65 FGD इंजीनियरिंग पंप इम्पेलर,अच्छा आसंजन और झुकने के लिए प्रतिरोध
400DT-A65 के लिए इम्पेलर
- मुझे मानक कोड बताओ. नहीं. हम आपको कीमत तुरंत उद्धृत कर सकते हैं.
इम्पेलर ए४९/ए०५ या डुप्लेक्स स्टेनलेस स्टील से बने होते हैं, जो अच्छे पहनने के प्रतिरोध और एसिड प्रतिरोध के साथ होते हैं।
धुआं गैस में बहुत अधिक धूल होती है, और संक्षारक माध्यम की कार्रवाई के तहत, पहनने की वास्तविक स्थिति अधिक स्पष्ट हो सकती है। 400DT -A65 रोलर में संक्षारण प्रतिरोध और पहनने के प्रतिरोध है,और सेवा जीवन अधिक है.
लाभ
1, एक निश्चित झुकने प्रतिरोध है
2, अच्छी आसंजन है
3जटिल रासायनिक परिस्थितियों में जंग विरोधी आवश्यकताओं को पूरा करें
इम्पेलर की मरम्मत की विधि
1तांबे के तार की मरम्मत की विधि
पिनहोल-आकार के गुहा के लिए, जब तक छेद एक टुकड़े में जुड़े नहीं होते हैं, पिनहोल को तांबे की तार के साथ छेद किया जा सकता है, और पिनहोल का उपयोग स्क्रब करने के लिए किया जा सकता है। प्रसंस्करण से पहलेचाकू की सतह जंग और गंदगी से साफ की जानी चाहिए, तो छिद्रों में ऑक्सीजन ऑक्सीजन-एसिटिलीन लौ के साथ उड़ा दिया जाना चाहिए, और फिर उचित मोटाई के तांबे के तार छेद में भरा जाता है,और तांबा एक तेज हथौड़ा के साथ टैप हैतार को छेद में निचोड़ा और निचोड़ा जाता है और एक फाइल के साथ सपाट किया जाता है।
2गैस वेल्डिंग मरम्मत विधि
इम्पेलर को लकड़ी के कोयले की आग पर रखा जाता है और 400-500 डिग्री सेल्सियस तक गर्म किया जाता है। टिन को मरम्मत किए गए जोड़ पर लटका दिया जाता है,और फिर पीतल के फिलामेंट को ऑक्सीजन-एसिटिलीन लौ के साथ मरम्मत करने के लिए ग्रूव या छेद में पिघलाया जाता हैवेल्डिंग के बाद, लकड़ी के कोयला की आग को हटा दिया जाता है, और एस्बेस्टोस को हटा दिया जाता है। बोर्ड को इन्सुलेशन के साथ कवर किया जाता है ताकि ब्लेड क्रैकिंग से बचने के लिए धीरे-धीरे ठंडा हो सकें। वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग के बाद, वेल्डिंग केबोरिंग उपकरण का उपयोग मूल समोच्च के अनुसार मशीनिंग खत्म करने के लिए किया जाता है.
3,इपॉक्सी राल मरम्मत विधि
मिश्रण अनुपात और क्रम के अनुसार, एक शीशे के बर्तन में उचित मात्रा में इपॉक्सी राल, एथिलेनेडायमिन, डिबुटाइल फटालेट और एसीटोन लें और अच्छी तरह से मिलाएं।मिश्रण करते समय चिपकने वाले की चिपचिपाहट पर ध्यान दें, और उपयुक्त मात्रा में एसीटोन की मात्रा जोड़ें। तैयार इपॉक्सी राल 20-30 मिनट के भीतर उपयोग किया जाता है। इपॉक्सी राल को उठाने के लिए ऊन ब्रश का उपयोग करें,छिद्रों और छिद्रों के साथ ब्लेड की सतह को ब्रश करें. ब्रश करते समय, छिद्रों के बीच में छिद्रों और बुलबुले को धीरे-धीरे निचोड़ने के लिए एक तेज शंकु का उपयोग करें। जितना संभव हो उतना लागू करें और एक खुरचनी के साथ धीरे-धीरे खरोंच करें।ईपॉक्सी राल 1-2 घंटे के लिए इलाज के बाद, इसे दो से तीन बार फिर से ब्रश करें। ब्रश को एक बार लगाते समय, ब्लेड की सतह को चिकनी और चिकनी बनाना सुनिश्चित करें। पेंटिंग खत्म होने के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद, पेंटिंग के बाद,इम्पेलर को 20-30 डिग्री सेल्सियस और अपेक्षाकृत कम सापेक्ष आर्द्रता के वातावरण में रखा जाता है, और धीरे-धीरे 48 घंटे तक बनाए रखा जाता है। इपॉक्सी राल पूरी तरह से कठोर होने के बाद, इम्पेलर की रूपरेखा और सतह की परत पर उभरा हुआ एक फाइल या एक सैंडर के साथ ट्रिम किया जाता है।
4त्वरित इस्पात मरम्मत विधि
तेजी से बनने वाला इस्पात एक सीमेंट जैसा चिपकने वाला मरम्मत एजेंट है। यह उच्च शक्ति, उच्च कठोरता, कोई सिकुड़न और कोई जंग नहीं है। यह छिद्रों, दरारों, फोड़े को भरने के लिए उपयुक्त है।,इस्पात, लोहा और अन्य धातु सामग्री में आदि। मजबूत बंधन प्रभाव के साथ मरम्मत की। मरम्मत से पहले, मरम्मत क्षेत्र के आसपास कच्चे जंग और गंदगी को साफ करें और इसे कच्चे करें।त्वरित-रूप इस्पात के प्लास्टिक ट्यूब में कलॉइड बाहर ले लिया जाता है, और जेल के कोर और बाहरी त्वचा के दो अलग-अलग रंगों की सामग्री को तेजी से और पूरी तरह से एक रंग (लगभग 1 से 2 मिनट) में पिघलाया जाता है ताकि गर्मी उत्पादन और कोमलता प्राप्त हो सके।कलोइडल स्टील कलोइड को कठोर करने से पहले, यह दृढ़ता से मरम्मत की जगह से चिपका हुआ है,और कलोइड की कठोरता प्रक्रिया के दौरान कई बार बल (हाथ या उपकरण) के साथ compacted है ब्लेड के लिए चिपकने वाला का आसंजन बढ़ाने के लिएफ्यूज करने योग्य स्टील को कठोर करने के बाद, इसे एक फाइल के साथ समतल किया जाता है।
5सतह की मरम्मत की विधि
सतह पर जाने से पहले, एक पीसने की मशीन के साथ cavitation भाग पीस, और जंग और मलबे की सतह साफ जब तक उज्ज्वल धातु शरीर उजागर किया जाता है,ताकि सतह परत और ब्लेड अधिक मजबूती से संयुक्त हैं. सफाई के बाद, इम्पेलर को प्रीहीटिंग के लिए लकड़ी के कोयले की आग में रखा जाता है। ब्लेड सामग्री के रूप में एक ही इलेक्ट्रोड या स्टेनलेस स्टील इलेक्ट्रोड का उपयोग करें, बिना छीलने, क्षति के, सूखा रखें,नमी हटाना, ताकि वेल्ड में हवा के छेद से बचा जा सके। सतह पर आने पर, गोल-ट्रिप वेल्डिंग को अपनाना आवश्यक है, या स्तरीकृत क्रॉस-वेल्डिंग को अपनाया जा सकता है,और वेल्डिंग की मात्रा हर बार कम होनी चाहिए ताकि ब्लेड को गर्मी से केंद्रित होने से रोका जा सके और तनाव विकृति का कारण बन सके. मरम्मत वेल्डिंग के बाद, ब्लेड को एक सैंडर के साथ ट्रिम किया जाता है। मरम्मत किए गए इम्पेलर को एक स्थिर संतुलन परीक्षण के अधीन किया जाना चाहिए। उच्च गति पर इम्पेलर के घूमने से रोकने के लिए,अपकेंद्र बल अतिरिक्त वजन के असंतुलन के कारण उत्पन्न होता है जिससे पानी पंप कंपन करता है.
स्लरी पंप की संरचना
| नहीं. | नाम | सामग्री |
| 1 | इम्पेलर | उच्च क्रोम मिश्र धातु |
| प्राकृतिक रबर | ||
| 2 | वॉल्यूट आवरण | उच्च क्रोम मिश्र धातु |
| 3 | फ्रंट लाइनर प्लेट | उच्च क्रोम मिश्र धातु |
| प्राकृतिक रबर | ||
| 4 | रियर लाइनर प्लेट | उच्च क्रोम मिश्र धातु |
| प्राकृतिक रबर | ||
| 5 | लीनर | उच्च क्रोम मिश्र धातु |
| 6 | निष्कासित करनेवाला | उच्च क्रोम मिश्र धातु |
| 7 | शाफ्ट आस्तीन | 3Cr13 |
| 8 | जल-सील अंगूठी | उच्च क्रोम मिश्र धातु |
| 9 | शाफ्ट | स्टील को बुझाने और उच्च तापमान टेम्परिंग |
| 10 | असर आवास | ग्रे लोहा |
| 11 | बाहर निकालने वाला अंगूठी | उच्च क्रोम मिश्र धातु |
| प्राकृतिक रबर | ||
| 12 | सामने का आवरण | ग्रे लोहा या नोड्यूलर कास्ट लोहा |
| 13 | पीछे का आवरण | ग्रे लोहा या नोड्यूलर कास्ट लोहा |
| 14 | आधार | ग्रे लोहा |
| 15 | समर्थन | QT500-7 |

किसी भी समय हमसे संपर्क करें

