|
Machinant adhérence et résistance de roue à aubes de pompe la bonnes au recourbement industriel
| Lieu d'origine | Chine |
| Nom de marque | horizontal-slurrypump.com |
| Certification | ISO |
| Numéro de modèle | Fabricant d'équipement d'origine (FEO) |
pièces de rechange de pompe de boue
,pièces industrielles de pompe
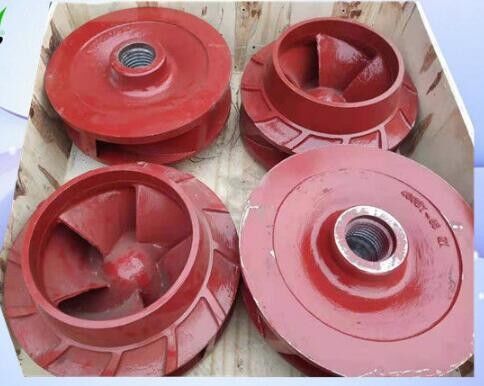
400DT-A65 FGD Propulseur de pompe d'ingénierie, bonne adhérence et résistance à la flexion
Pour les véhicules à moteur à combustion
- Dis-moi le code standard non. Nous pouvons te citer le prix immédiatement.
La roue est fabriquée en acier inoxydable A49/A05 ou en acier inoxydable duplex avec une bonne résistance à l'usure et à l'acide.
Le gaz de combustion contient beaucoup de poussière et sous l'action du milieu corrosif, l'usure réelle peut être plus évidente.et la durée de vie est plus longue.
Avantages
1, a une certaine résistance à la flexion
2, a une bonne adhérence
3. Répondre aux exigences en matière d'anticorrosion dans des conditions chimiques complexes
Méthode de réparation de l'impulseur
1Méthode de réparation du fil de cuivre
Pour la cavitation en forme de trou d'épingle, tant que les trous ne sont pas reliés en une pièce, le trou d'épingle peut être percé avec un fil de cuivre, et la truelle peut être utilisée pour frotter.la surface de la lame doit être nettoyée de la rouille et de la saleté, puis l'oxygène dans les pores doit être soufflé avec la flamme d'acétylène d'oxygène, puis l'épaisseur appropriée du fil de cuivre est remplie dans le trou,et le cuivre est frappé avec un marteau pointuLe fil est serré et serré dans le trou et aplatis avec une file.
2Méthode de réparation de soudage au gaz
L'impulseur est placé sur un feu de charbon et chauffé à 400 à 500 °C. L'étain est suspendu au joint réparé,puis le filament de laiton est fondu dans la rainure ou le trou à réparer avec une flamme d'acétylène-oxygèneAprès le soudage, le feu de charbon est retiré et l'amiante est enlevée.l'outil de forage est utilisé pour terminer l'usinage selon le contour original.
3méthode de réparation par résine époxy
Selon le rapport et l'ordre de mélange, prendre une quantité appropriée de résine époxy, d'éthylénodiamine, de dibutylphtalate et d'acétone dans un récipient en verre et bien mélanger.Faites attention à la viscosité de l'adhésif lors du mélange, et ajouter la quantité d'acétone en quantité appropriée. La résine époxy préparée est utilisée dans un délai de 20 à 30 minutes.brosser la surface de la lame avec les cloques et les pores. Lorsque vous vous brossez, utilisez un cône tranchant pour éliminer doucement les cloques et les bulles au milieu des pores. Appliquez autant que possible et grattez doucement avec un grattoir.Après que la résine époxy a été durcie pendant 1 à 2 heuresLorsque vous appliquez le pinceau une seule fois, assurez-vous que la surface de la lame est lisse et lisse.la roue est placée dans un environnement de 20 à 30 °C et d'une humidité relative relativement faibleUne fois la résine époxy complètement durcie, le contour de la roue et la saillie sur la couche de surface sont découpés avec une feuille ou un ponceur.
4"méthode de réparation accélérée de l'acier"
L'acier à formation rapide est un agent de réparation adhésif semblable au ciment avant le durcissement. Il a une résistance élevée, une dureté élevée, aucun rétrécissement et aucune rouille après le durcissement.,Avant la réparation, nettoyez la rouille et la saleté autour de la zone réparée et rouillez-la.Le colloïde dans le tube en plastique de l'acier de forme rapide est retiré, et les matériaux des deux couleurs différentes du noyau et de la peau extérieure du gel sont rapidement et complètement écrasés en une seule couleur (environ 1 à 2 min) pour obtenir une production de chaleur et une douceur.Avant de solidifier le colloïde d'acier colloïdal, il est fermement fixé au lieu de réparation,et est compacté à plusieurs reprises par la force (main ou outil) pendant le processus de solidification du colloïde pour améliorer l'adhérence de l'adhésif à la lameUne fois l'acier fusible durci, il est aplati avec une file.
5, méthode de réparation de surface
Avant la mise en surface, broyer la partie de cavitation avec un broyeur, et nettoyer la surface de la rouille et des débris jusqu'à ce que le corps en métal brillant est exposé,de sorte que la couche de surface et la lame sont plus fermement combinés. Après le nettoyage, l'impulseur est placé dans un feu de charbon pour le préchauffage. Utilisez le même électrode ou électrode en acier inoxydable que le matériau de la lame, sans peler, endommager, garder sec,éliminer l'humidité, afin d'éviter les trous d'air dans la soudure. Lors de la mise en surface, il est nécessaire d'adopter le soudage aller-retour ou le soudage croisé stratifié peut être adopté,et la quantité de soudage doit être inférieure à chaque fois pour éviter que la lame ne se concentre par la chaleur et provoque une déformation de contrainte. Après le soudage de réparation, la lame est recadrée avec une ponceuse. La roue réparée doit être soumise à un essai d'équilibre statique.la force centrifuge est générée en raison du déséquilibre du poids supplémentaire pour faire vibrer la pompe à eau.
Structure de la pompe à lisier
| Je ne veux pas. | Nom | Matériel |
| 1 | Le moteur à impulsion | Alliages à haute teneur en chrome |
| Ruban naturel | ||
| 2 | Enveloppe de volute | Alliages à haute teneur en chrome |
| 3 | Plaque de doublure avant | Alliages à haute teneur en chrome |
| Ruban naturel | ||
| 4 | Plaque de doublure arrière | Alliages à haute teneur en chrome |
| Ruban naturel | ||
| 5 | Liner | Alliages à haute teneur en chrome |
| 6 | Expulseur | Alliages à haute teneur en chrome |
| 7 | Couvercle de l'arbre | 3Cr13 |
| 8 | Rings à joints à eau | Alliages à haute teneur en chrome |
| 9 | L'axe | 45#d'acier et de température élevée |
| 10 | Carrosseries à roulements | Fer gris |
| 11 | Rings d'expulsion | Alliages à haute teneur en chrome |
| Ruban naturel | ||
| 12 | Carcasse avant | Fer grise ou fonte noduleuse |
| 13 | Enveloppe arrière | Fer grise ou fonte noduleuse |
| 14 | La base | Fer gris |
| 15 | Le soutien | Le nombre de points de contrôle |

Pièces de rechange de pompe centrifuge,
pièces industrielles de pompe
Contactez-nous à tout moment

