|
산업적이어서 구부러지는 것에게 공학 펌프 임펠러 좋은 접착력과 저항
| 원래 장소 | 중국 |
| 브랜드 이름 | horizontal-slurrypump.com |
| 인증 | ISO |
| 모델 번호 | OEM |
슬러리는 예비품을 펌핑합니다
,산업적 펌프부
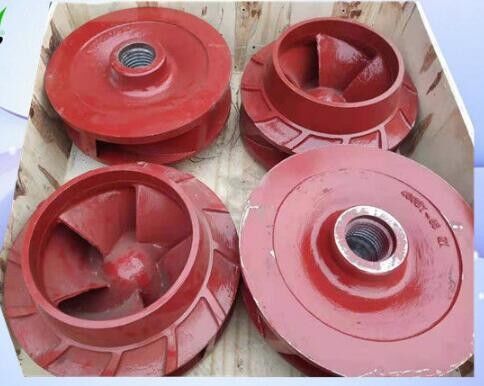
400DT-A65 FGD 엔지니어링 펌프 임펠러, 우수한 접착력 및 굽힘 저항
400DT-A65용 임펠러
- 즉시 가격을 제시할 수 있도록 표준 코드 번호를 알려주세요.
임펠러는 A49/A05 또는 듀플렉스 스테인리스 스틸로 제작되어 내마모성과 내산성이 우수합니다.
배기가스에는 많은 양의 먼지가 포함되어 있으며 부식성 매체의 작용으로 마모의 실제 상황이 더 뚜렷하게 나타날 수 있습니다. 400DT -A65 임펠러는 내식성과 내마모성을 갖추고 있으며 수명이 더 깁니다.
장점
1, 특정 굽힘 저항을 가짐
2, 우수한 접착력을 가짐
3. 복잡한 화학 조건에서 부식 방지 요구 사항 충족
임펠러 수리 방법
1, 구리선 수리 방법
핀홀 모양의 캐비테이션의 경우 구멍이 한 조각으로 연결되지 않는 한 구리선으로 구멍을 뚫고 주걱으로 바를 수 있습니다. 가공하기 전에 블레이드 표면을 녹과 먼지로 청소한 다음 산소-아세틸렌 화염으로 기공의 산소를 날려 버린 다음 적절한 두께의 구리선을 구멍에 채우고 뾰족한 망치로 구리를 두드립니다. 와이어를 구멍에 짜서 넣고 줄로 평평하게 만듭니다.
2, 가스 용접 수리 방법
임펠러를 숯불에 놓고 400-500°C로 가열합니다. 수리할 조인트에 주석을 걸고 산소-아세틸렌 화염으로 황동 필라멘트를 녹여 수리할 홈이나 구멍에 넣습니다. 용접 후 숯불을 제거하고 석면을 제거합니다. 판을 단열재로 덮어 블레이드가 천천히 냉각되도록 하여 균열을 방지합니다. 용접 후 보링 공구를 사용하여 원래 윤곽에 따라 가공을 마무리합니다.
3, 에폭시 수지 수리 방법
혼합 비율 및 순서에 따라 적절한 양의 에폭시 수지, 에틸렌디아민, 프탈산디부틸 및 아세톤을 유리 제품에 넣고 잘 혼합합니다. 혼합 시 접착제의 점도에 주의하고 아세톤의 양을 적절하게 추가합니다. 준비된 에폭시 수지는 20-30분 이내에 사용합니다. 양모 브러시를 사용하여 에폭시 수지를 집어 블레이드 표면에 기포와 기공을 바릅니다. 브러싱할 때 뾰족한 원뿔을 사용하여 기포와 기공 중간의 기포를 부드럽게 짜냅니다. 가능한 한 많이 바르고 스크레이퍼로 부드럽게 긁어냅니다. 진짜. 에폭시 수지가 1-2시간 경화된 후 2~3번 더 바릅니다. 브러시를 한 번 바를 때는 블레이드 표면이 매끄럽고 매끄럽게 되도록 해야 합니다. 페인팅이 완료되면 임펠러를 20-30°C의 환경과 상대적으로 낮은 상대 습도에 놓고 48시간 동안 천천히 유지합니다. 에폭시 수지가 완전히 경화된 후 임펠러의 윤곽과 표면층의 돌출부를 줄이나 샌더로 다듬습니다.
4, 가속 강철 수리 방법
급성형 강철은 경화 전 시멘트와 같은 접착 수리제입니다. 경화 후 강도, 경도, 수축 및 녹이 없습니다. 강철, 철 및 기타 금속 재료의 기공, 균열, 기포 등을 채우는 데 적합합니다. 강력한 접착 효과로 수리됩니다. 수리하기 전에 수리할 부위 주변의 거친 녹과 먼지를 청소하고 거칠게 합니다. 급성형 강철의 플라스틱 튜브에 있는 콜로이드를 꺼내고 젤의 코어와 외부 피부의 두 가지 다른 색상의 재료를 빠르게 완전히 한 색상으로 부수어(약 1~2분) 열 발생 및 부드러움을 얻습니다. 콜로이드 강철 콜로이드가 고화되기 전에 수리할 곳에 단단히 부착하고 콜로이드의 고화 과정에서 여러 번 힘(손 또는 도구)으로 압축하여 접착제의 블레이드에 대한 접착력을 향상시킵니다. 융착 강철이 경화된 후 줄로 평평하게 만듭니다.
5, 표면 처리 수리 방법
표면 처리 전에 그라인더로 캐비테이션 부분을 갈아내고 녹과 파편의 표면을 밝은 금속 본체가 노출될 때까지 청소하여 표면 처리층과 블레이드가 더 단단하게 결합되도록 합니다. 청소 후 임펠러를 숯불에 넣어 예열합니다. 블레이드 재료와 동일한 전극 또는 스테인리스 스틸 전극을 사용하고 벗겨짐, 손상 없이 건조하게 유지하고 습기를 제거하여 용접 시 기공을 방지합니다. 표면 처리 시 왕복 용접을 채택해야 하거나 층상 교차 용접을 채택할 수 있으며 각 용접 시 용접량을 줄여 블레이드가 열에 집중되어 응력 변형을 일으키는 것을 방지해야 합니다. 수리 용접 후 블레이드를 샌더로 다듬습니다. 수리된 임펠러는 정적 밸런스 테스트를 거쳐야 합니다. 임펠러가 고속으로 회전하여 불균형으로 인해 원심력이 발생하여 워터 펌프가 진동하는 것을 방지하기 위해 추가 중량을 추가합니다.
슬러리 펌프 구조
| 번호 | 이름 | 재료 |
| 1 | 임펠러 | 고크롬 합금 |
| 천연 고무 | ||
| 2 | 볼류트 케이싱 | 고크롬 합금 |
| 3 | 전면 라이너 플레이트 | 고크롬 합금 |
| 천연 고무 | ||
| 4 | 후면 라이너 플레이트 | 고크롬 합금 |
| 천연 고무 | ||
| 5 | 라이너 | 고크롬 합금 |
| 6 | 배출기 | 고크롬 합금 |
| 7 | 샤프트 슬리브 | 3Cr13 |
| 8 | 수밀 링 | 고크롬 합금 |
| 9 | 샤프트 | 45#강 템퍼링 및 고온 템퍼링 |
| 10 | 베어링 하우징 | 회주철 |
| 11 | 배출기 링 | 고크롬 합금 |
| 천연 고무 | ||
| 12 | 전면 케이싱 | 회주철 또는 구상 흑연 주철 |
| 13 | 후면 케이싱 | 회주철 또는 구상 흑연 주철 |
| 14 | 베이스 | 회주철 |
| 15 | 지지대 | QT500-7 |


